


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / CNC à portique à cinq axes : le guide d'achat complet pour l'usinage de précision à grande échelle
CNC à portique à cinq axes : le guide d'achat complet pour l'usinage de précision à grande échelle
 2026.09.16
 Nouvelles de l'industrie
Lorsqu'un cadre aérospatial de 3 mètres arrive dans votre atelier, la stratégie d'usinage ne concerne pas uniquement la vitesse de broche. Il s'agit de savoir si un serrage peut maintenir la tolérance sur toute la longueur de la pièce. Une machine CNC à portique à cinq axes répond à cette question en combinant un grand châssis de type pont avec cinq axes de mouvement simultanés.
La conclusion d'abord : une CNC à portique à cinq axes est le moyen le plus pratique d'usiner des pièces grandes et complexes en une seule configuration. Moins de manipulations signifie une meilleure précision, un coût de montage inférieur et un temps de cycle total plus court. Le reste de cet article explique comment fonctionne la structure, quelles spécifications sont importantes et où cette classe de machines gagne sa place.
Qu'est-ce qu'une machine CNC à portique à cinq axes ?
Une machine à portique est construite autour de deux colonnes montées au sol qui supportent une traverse. La tête de broche repose sur la poutre, tandis que la pièce repose sur une table entre les colonnes. Par rapport à un centre d'usinage vertical à châssis en C, la conception du portique offre une rigidité bien plus élevée par unité de prix lorsque la zone de travail dépasse environ 2 mètres.
La partie « 5 axes » signifie trois axes linéaires (X, Y, Z) plus deux axes rotatifs. Dans la plupart des configurations de portique à cinq axes, les axes rotatifs sont un axe A (inclinaison autour de X) et un axe C (rotation autour de Z) intégrés à la tête de broche. Certaines conceptions placent les axes rotatifs sur la table, ce qui est préférable pour les pièces extrêmement lourdes.
Comprendre la différence devient plus facile si vous commencez par bases du centre d'usinage à portique puis comparez les options de style de tête.
Le dessin ci-dessous montre les modules structurels typiques d'une machine CNC à portique à cinq axes.
Cinq axes, 3 2 ou trois axes : adapter le mouvement à la pièce
Toutes les grandes pièces ne nécessitent pas un usinage simultané sur cinq axes. De nombreuses pièces prismatiques sont parfaitement manipulées par un portique trois axes ou une tête 3 2 positions. La décision dépend du nombre de côtés que vous devez atteindre, du fait que les surfaces soient sculptées et de la fréquence à laquelle vous pouvez vous permettre de re-serrer.
| Capacité | Portique 3 axes | 3 2 positionnel | 5 axes simultanés |
|---|---|---|---|
| Configurations pour une pièce à cinq côtés | 4 à 6 | 2-3 | 1 |
| Trous et ports coudés | Indexation manuelle | Oui | Oui |
| Contournage 3D complexe | Limité | Finition étagée | Finition en un seul passage |
| Effort de programmation | Faible | Moyen | Élevé |
| Investissement relatif | Faibleest | Milieu | Élevéest |
Configurations requises pour une grande pièce typique à cinq côtés
Comparaison illustrative ; Le nombre réel de configurations dépend de la géométrie de la pièce et de la configuration de la machine.
Ce qu'il faut retenir de pratique : si vos pièces sont pour la plupart plates avec des trous angulaires occasionnels, un portique 3 2 permet d'économiser de l'argent et réduit les risques de programmation. Si vous usinez des aubes de turbine, des turbines, des inserts de moule avec des courbes composées ou des pièces avec des contre-dépouilles difficiles à atteindre, le mouvement simultané sur cinq axes est le seul moyen de les finir efficacement.
Spécifications clés à vérifier avant d’acheter
Enveloppe et table de travail
La distance entre les colonnes définit la largeur maximale de la pièce. La course sur l'axe Y définit la profondeur que vous pouvez atteindre depuis l'avant de la table, et la course sur l'axe Z contrôle la hauteur maximale de la pièce et la longueur de l'outil. Mesurez toujours également le luminaire dans l'enveloppe, pas seulement la pièce.
- Déplacement axe X : normalement 3 à 12 m pour les machines à portique
- Distance entre les colonnes : choisissez une largeur de 300 à 500 mm par rapport à votre plus grande pièce éprouvée
- Charge de la table : vérifiez-la avec la pièce réelle plus le poids du luminaire
Performances de la broche
La puissance et le couple de la broche déterminent la quantité de matière que vous pouvez retirer par passage. Une broche de 10 000 à 15 000 tr/min avec 30 à 60 kW couvre la plupart des applications en aluminium, dans l'aérospatiale et en acier moulé. Pour le titane ou l'Inconel, recherchez une vitesse inférieure avec un couple plus élevé et une interface HSK ou Capto robuste.
Configuration des axes et tête rotative
Vérifiez si les axes rotatifs sont une tête de type fourche, une tête pivotante ou une conception basée sur une table. Les têtes de fourche sont courantes pour le travail simultané sur cinq axes car elles permettent une meilleure portée de l'outil et moins d'interférences avec la traverse. Pour les pièces très lourdes, une conception basée sur une table avec des axes rotatifs B/C peut être le choix le plus sûr.
Compatibilité contrôle et CAM
Les machines à portique à cinq axes dépendent de la capacité de la CNC à gérer la transformation cinématique, le contrôle du point central de l'outil (TCP) et l'évitement des collisions. Le post-processeur CAM doit correspondre exactement à la cinématique de la tête. Demandez au constructeur la liste des post-processeurs avant de signer la commande.
Là où cela s’avère payant : applications nécessitant un portique à cinq axes
Une CNC à portique à cinq axes n'est pas une machine à usage général. Cela rapporte des coûts lorsque l'enveloppe de travail est importante, que la pièce est complexe et que le re-serrage est coûteux ou risqué. Trois groupes d'applications dominent la demande.
Aéronautique et défense
Les cadres monolithiques en aluminium, les nervures d'aile, les chapeaux de longeron et les cloisons combinent de longues dimensions avec des parois minces et un usinage sur cinq côtés. La structure du portique supporte le long axe X tandis que la tête rotative atteint les poches de fixation inclinées sans déplacer la pièce. Une configuration réduit également l’erreur géométrique entre les entités.
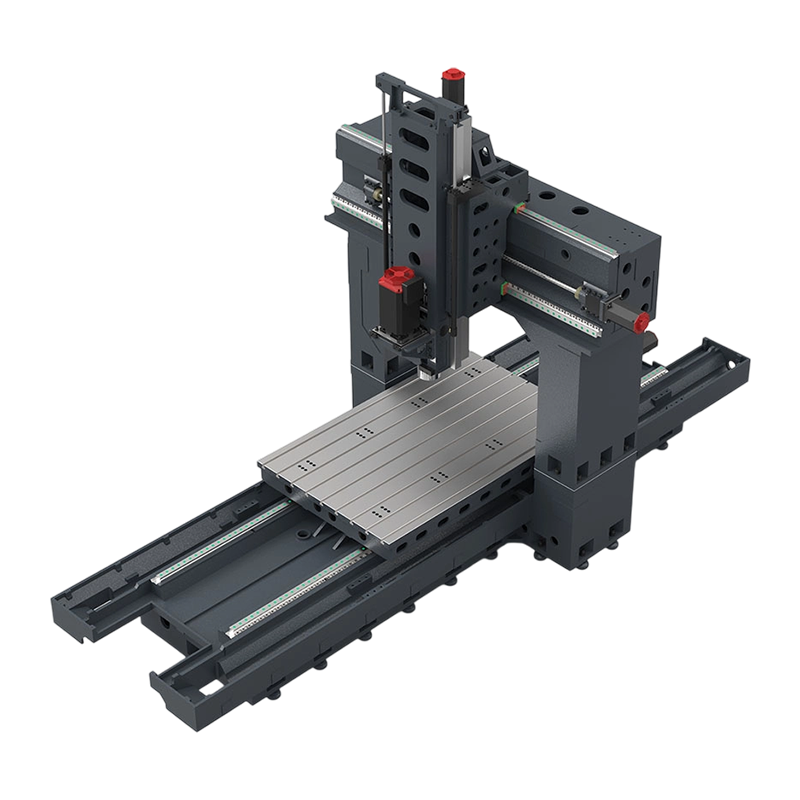 Centre d'usinage à portique PL2518 pour grandes pièces structurelles Cette machine à portique à cinq axes convient aux composants en aluminium longs et aux larges surfaces de matrice, offrant une large enveloppe de travail et un rendement de broche amélioré. Sa table accessible et ses commandes intelligentes réduisent le temps de configuration tout en améliorant l'efficacité de la finition. Voir le produit →
Fabrication de grands moules et matrices
Les matrices de panneaux extérieurs automobiles, les grands moules d'injection plastique et les outils de moulage sous pression nécessitent une finition de surface continue sur de vastes zones. Un portique à cinq axes maintient l'outil perpendiculaire à la surface, produisant une meilleure finition et coupant beaucoup moins de polissage manuel. La même machine peut manipuler des électrodes de graphite lorsqu’elle est équipée d’une broche et d’une aspiration de poussière appropriées.
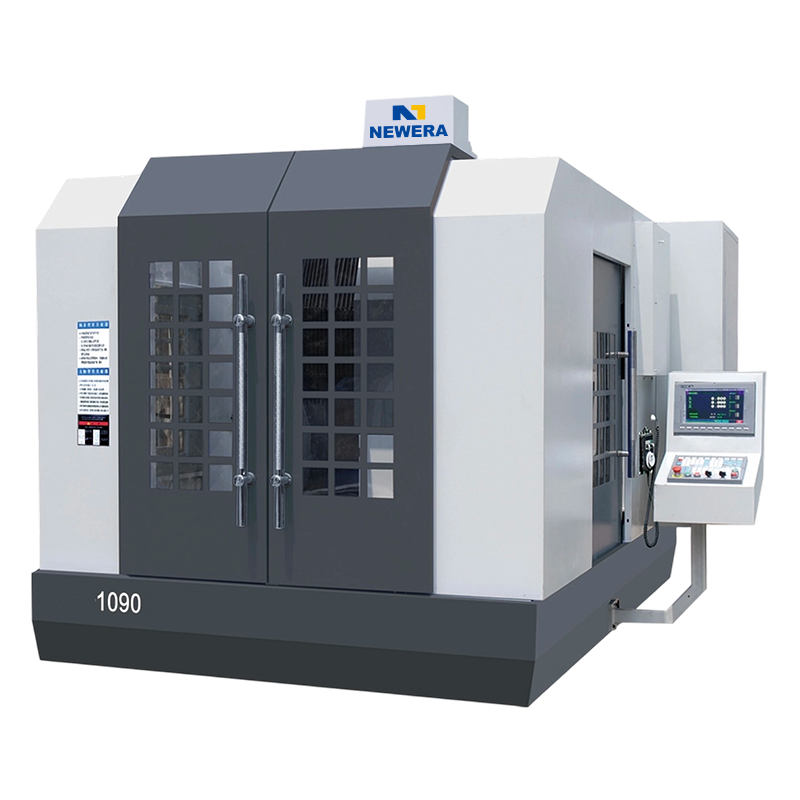 Fraiseuse à portique CNC NE1090 pour pièces surdimensionnées Conçu pour les grands moules et carters au-delà des limites des centres d'usinage verticaux, ce broyeur à portique utilise une construction en fonte et des roulements en céramique à grande vitesse pour plus de rigidité et de précision. Sa portée profonde sur l'axe Z gère les cavités auxquelles d'autres machines ne peuvent pas accéder. Voir le produit →
Énergie, ferroviaire et équipement lourd
Les moules de pales d'éoliennes, les carters de turbines à gaz, les châssis de bogies pour wagons et les grandes boîtes de vitesses dépassent souvent les limites d'un centre d'usinage vertical. Dans ces cas-là, la table ouverte du portique et le grand axe Z permettent à la broche d’accéder à des cavités profondes qu’une machine à châssis en C ne peut tout simplement pas atteindre.
Erreurs courantes lors de la spécification d'un portique à cinq axes
- Se concentrer uniquement sur les déplacements X/Y/Z et ignorer la hauteur de la traverse. Une pièce peut tenir sur la table mais entrer quand même en collision avec la poutre lorsque la tête s'incline.
- Oublier que les axes rotatifs ont besoin de couple, pas seulement de vitesse. De nombreuses têtes à cinq axes semblent rapides sur le papier mais ne peuvent pas supporter un outil lourd dans une coupe en angle.
- Sous-estimer la courbe d’apprentissage de la programmation. L'usinage simultané sur cinq axes exige des compétences en FAO, une discipline de configuration et des habitudes de simulation que les ateliers à trois axes n'ont pas.
- Négliger la longueur de l'outil et le jeu du porte-outil. La tête rotative ajoute une taille physique, ce qui modifie la portée minimale et la position Z la plus basse.
- Adapter la broche au matériau seulement partiellement, sans tenir compte du montage et de l'amortissement. Des parois longues et fines sur de grandes pièces peuvent créer des bruits qu'aucune mise à niveau de la broche ne peut remédier.
Foire aux questions sur la CNC à portique à cinq axes
Q1 : À quoi sert une machine CNC à portique 5 axes ?
Il est utilisé pour les grandes pièces qui nécessitent un usinage sur cinq faces ou des contours en une seule configuration – généralement des pièces structurelles aérospatiales, de grands blocs de moules et de matrices et des composants énergétiques. Le cadre du portique offre la rigidité nécessaire pour maintenir la précision sur les longs déplacements.
Q2 : Combien coûte une machine CNC à portique 5 axes ?
Le prix dépend de l'enveloppe de travail, de la puissance de la broche, de la configuration de l'axe rotatif et du système de contrôle. Il n’y a pas deux citations identiques. La bonne approche consiste à spécifier votre plus grande pièce et à demander au fabricant de configurer la machine en fonction de celle-ci.
Q3 : Quelle est la différence entre un portique 5 axes et un centre d'usinage vertical 5 axes ?
Un VMC a un cadre en C avec la broche montée au-dessus de la table dans une seule colonne moulée. Un portique comporte deux colonnes supportant une poutre transversale, ce qui augmente la rigidité et permet un déplacement beaucoup plus long sur l'axe X. Le portique est généralement privilégié lorsque la pièce dépasse les 2 mètres.
Q4 : Quelle précision une CNC à portique à 5 axes peut-elle offrir ?
La précision dépend de la compensation, du contrôle thermique et du retour d'information de la balance. Une machine correctement spécifiée peut maintenir un positionnement de l'ordre de plusieurs centièmes de millimètre, c'est pourquoi elle s'adapte aux moules et à la fabrication de précision. Le fabricant doit fournir des données de précision mesurées sur tout le volume, et non seulement en un seul point.
Q5 : Une CNC à portique à 3 axes peut-elle être mise à niveau vers une CNC à cinq axes ultérieurement ?
La modernisation d'une tête ou d'une table rotative est possible lorsque le système de contrôle et les entraînements sont compatibles, mais le coût d'ingénierie se rapproche souvent de celui d'une nouvelle machine. La plupart des entreprises choisissent la version cinq axes lorsque la machine 3 axes ne suffit plus.
Q6 : De quelle maintenance un centre d'usinage à portique a-t-il besoin ?
La maintenance se concentre sur la lubrification des rails de guidage, le nettoyage du retour de tartre, le refroidissement de la broche et la vérification des joints de la tête rotative. Étant donné qu'un portique possède un long axe X, des contrôles réguliers de mise à niveau sont également importants pour éviter une dérive de la précision au fil du temps.


Si vous êtes intéressé par nos produits, veuillez nous consulter.
COORDONNÉES
Nantong New Era Technology Co., LTD
- Parc industriel cinq étoiles, district de Chongchuan, ville de Nantong, province du Jiangsu, Chine
- TÉL :+86-19851302688
- E-Mail : [email protected]
Produits
Lien rapide
Terminal mobile
