


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Centres d'usinage CNC expliqués : types, spécifications clés et comment choisir
Centres d'usinage CNC expliqués : types, spécifications clés et comment choisir
 2026.09.23
 Nouvelles de l'industrie
Un entrepreneur en usinage nous a un jour proposé un devis pour 2 000 corps de pompe avec une exigence simple : une tolérance d'alésage de ± 0,008 mm, documentée sur chaque pièce. Les fraiseuses manuelles de l'atelier pouvaient atteindre ce chiffre lors d'une bonne journée, mais pas d'équipe après équipe, et pas avec les enregistrements de mesures exigés par le client. La commande a été adressée à un atelier exploitant des centres d'usinage CNC. La question du propriétaire était ensuite exactement celle que tout acheteur devrait se poser : de quel type de centre d'usinage ai-je réellement besoin et quelles sont les spécifications qui déterminent réellement sa rentabilité ?
Qu'est-ce qui définit un centre d'usinage CNC ?
Placez un centre d'usinage à côté d'une fraiseuse CNC dans un atelier et la différence visible est le changeur d'outils automatique (ATC). Un centre d'usinage CNC est une machine-outil à commande numérique par ordinateur conçue pour effectuer le fraisage, le perçage, l'alésage, le taraudage et l'alésage en une seule configuration, en tirant les outils d'un magasin et en les changeant sans les mains de l'opérateur. Cette capacité transforme une opération de coupe avec un seul outil en un processus séquentiel : la machine peut dresser la pièce, percer ses trous, aléser les diamètres critiques et tarauder les filetages, le tout en un seul cycle de programme.
Pourquoi est-ce important du point de vue des coûts ? Parce que chaque changement d’outil manuel est source de variation. L'outil est placé différemment dans le support, le couple de serrage de l'opérateur diffère et l'état de préchauffage de la broche change. Un centre d'usinage supprime ces variables, c'est pourquoi la répétabilité, et non la vitesse, est la véritable raison pour laquelle les ateliers se modernisent. Le schéma ci-dessous montre les principaux composants que vous évaluerez sur n'importe quel centre d'usinage : la colonne, la tête de broche avec son entraînement, la table de travail, le magasin d'outils, le panneau de commande et la base qui porte l'ensemble de la structure.
Principaux composants d'un centre d'usinage CNC
Pour une présentation plus détaillée de la façon dont le système de contrôle coordonne les changements de broche, d'axes et d'outils, notre guide pour qu'est-ce qu'un centre d'usinage CNC et pourquoi c'est important explique la boucle de contrôle étape par étape.
Les trois configurations principales
Presque tous les centres d'usinage du marché se répartissent en trois familles. Le choix dépend de la forme de la pièce, du nombre de faces à usiner et de la taille de la pièce.
Centres d'usinage verticaux (VMC)
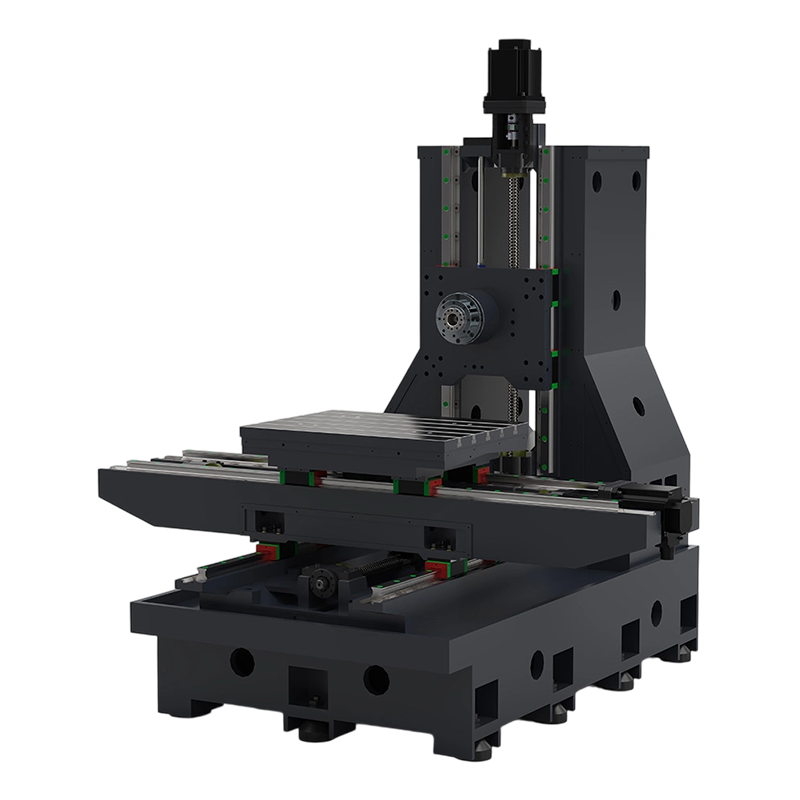
La VMC maintient la broche perpendiculaire à la table. Il s'agit de la valeur par défaut pour les pièces plates, les plaques de moule, les supports et toute pièce dont les caractéristiques critiques sont accessibles par le haut. La mise en place est simple car la table est ouverte sur trois côtés et l'investissement initial est le plus faible des trois familles. Pour un atelier coupant des pièces de production typiques jusqu'à environ 1 000 mm en course X, une VMC offre le meilleur rapport capacité/capital investi. La VMC économique EV850 est un point d'entrée représentatif pour les ateliers qui abandonnent le fraisage manuel.
 Centre d'usinage vertical économique EV850 pour ateliers de production Ce VMC offre un point d'entrée abordable pour les ateliers qui abandonnent le fraisage manuel, avec une conception qui facilite le chargement par grue, l'accès à la maintenance et le fonctionnement de l'IHM à une seule touche. Voir le produit →
Centres d'usinage horizontaux (CMH)
Faites pivoter la broche de 90 degrés et vous obtenez la CMH. L'orientation horizontale permet aux copeaux de tomber de l'outil et de la pièce à usiner, ce qui améliore la durée de vie de l'outil et la finition de surface sur les alésages profonds et les pièces carrées. Les CMH acceptent également plus naturellement les changeurs de palettes que les VMC, de sorte qu'ils dominent les cellules automatisées usinant des carters de transmission, des corps de vannes et des corps de pompe dans des volumes moyens à élevés. Le centre d'usinage horizontal CMH80 présente la disposition caractéristique : broche, colonne et système de palettes pouvant être étendu en une cellule multi-palettes.
 Centre d'usinage horizontal HMC80 pour cellules de palettes automatisées Avec sa broche horizontale et sa disposition adaptée aux palettes, cette machine convient aux pièces à alésage profond et carré, et elle peut s'étendre vers une automatisation multi-palettes pour des volumes moyens à élevés. Voir le produit →
Centres d'usinage à portique
Lorsque la pièce dépasse environ 1,5 m en course X, le portique prend le relais. La broche repose sur un pont soutenu par deux colonnes, tandis que la pièce reste immobile sur le lit. Ce cadre fermé offre une excellente rigidité sur une grande enveloppe, c'est pourquoi les portiques sont un équipement standard dans les grands ateliers d'outillage et de moulage, d'usinage de structures aérospatiales et de traitement de tôles lourdes. Le centre d'usinage à portique PL2016 est un exemple typique de portique de taille moyenne avec 2 000 mm de course X.
 Centre d'usinage à portique PL2016 pour grandes pièces rigides Un portique de taille moyenne avec une course X de 2 000 mm, conçu pour les travaux de grandes matrices, de moules, de l'aérospatiale et des plaques où la rigidité d'un cadre fermé sur une grande enveloppe est essentielle. Voir le produit →
| Critère | VMC | HMC | Portique |
|---|---|---|---|
| Orientation de la broche | Verticalee | Horizontale | Verticalee |
| Meilleure forme de pièce | Pièces plates, fonctionnalités accessibles par le haut | Pièces carrées, alésages profonds, usinage multiface | Grandes plaques, gros moules, pièces de structure longues |
| Voyage X typique | 600-1 380 millimètres | 630 à 1 000 millimètres | 2 000 à 2 500 mm |
| Évacuation des copeaux | Modéré | Excellent (assisté par gravité) | Modéré |
| Potentiel d'automatisation | Manuel ou palette | Norme de palette | Manuel ou sur rail |
| Indice des prix relatifs | 1.0 | 1,6-1,9 | 2,2 à 2,8 |
Le choix entre ces familles porte rarement sur celle qui est « la meilleure ». Le choix entre une VMC et une HMC dépend de la géométrie de la pièce et de la taille du lot. Notre comparaison des VMC contre HMC expose les règles de décision en termes pratiques.
Spécifications clés qui déterminent les performances réelles
Quatre groupes de spécifications déterminent si un centre d'usinage mérite sa place : la course des axes, les performances de la broche, la capacité de l'outil et le système de contrôle. Ils doivent être examinés dans leur ensemble, car une course importante avec une broche faible ou un petit magasin d'outils gênera les travaux réels, quel que soit le numéro de brochure.
Les valeurs de déplacement des axes correspondent aux spécifications du catalogue des modèles actuels de centres d'usinage New Era.
La course de l'axe est le premier filtre car elle définit la taille maximale de la pièce. En règle générale, n'achetez pas une machine dont la plus grande dimension de pièce représente plus de 70 % de la course nominale : vous avez besoin d'espace pour le maintien de la pièce, les pinces et le dégagement des outils.
| Spécification | Entrée VMC | HMC | Portique |
|---|---|---|---|
| Déplacements professionnels X/Y/Z | 850 × 560 × 560 mm | 800 × 700 × 700 mm | 2 000 × 1 600 × 800 mm |
| Cône de broche | BT40 | BT40 / BT50 | BT50 |
| Plage de vitesse de broche | 8 000 à 12 000 tr/min | 6 000 à 8 000 tr/min | 4 000 à 6 000 tr/min |
| Magasin d'outils capacity | 16 à 24 outils | 24 à 40 outils | 16 à 24 outils |
| Application typique | Moules, supports, plaques | Boîtiers, cylindres, cellules | Grands moules, plaques aéronautiques |
La vitesse de la broche doit correspondre à votre matériau dominant. Si vous coupez principalement de l'acier, une broche de 8 000 tr/min est suffisante et produit un meilleur couple à vitesse inférieure qu'une unité de 12 000 tr/min ; si vous coupez de l'aluminium, la plage de régime plus élevée vaut le coût supplémentaire.
Faire correspondre la machine à la pièce : une comparaison radar
Les propriétaires d'atelier évaluent généralement une machine selon six critères : flexibilité d'installation, rigidité, efficacité en termes d'encombrement, préparation à l'automatisation, capacité de pièces volumineuses et rentabilité. Tracez les trois configurations et les compromis deviennent visibles.
Comparaison qualitative : les notes reflètent les atouts typiques de chaque configuration dans les applications d'atelier courantes.
Le radar rend le compromis explicite. Un VMC est leader en termes de flexibilité et de rentabilité, c'est pourquoi il reste le premier centre d'usinage le plus courant. Une HMC est leader en matière de préparation à l'automatisation et de contrôle des puces : la bonne réponse lorsque la même famille de pièces fonctionne pendant des mois. Un portique est leader en termes de rigidité et de capacité pour les grandes pièces, mais il est pénalisé en termes d'encombrement et de prix. Choisissez la dimension qui échoue le plus souvent dans vos tâches actuelles et laissez-la être l'axe décisif.
Où les centres d'usinage gagnent leur vie
Les centres d'usinage CNC sont utilisés dans tous les segments de la fabrication de précision. Le schéma courant est que plus la valeur de la pièce est élevée, plus l’impact financier d’une erreur d’un seul opérateur est important – et plus les arguments en faveur de processus automatisés et reproductibles sont forts. Les applications typiques incluent :
- Mouler et matricer : noyaux, cavités et porte-électrodes, souvent associés à un EDM à platine pour les coins internes pointus et les détails durcis que les fraises ne peuvent pas atteindre.
- Automobile : carters de transmission, étriers de frein, fusées d'essieu et corps de pompe en série moyenne à haute.
- Aérospatiale : nervures structurelles, cloisons et pièces monolithiques à parois minces où l'enlèvement de matière est élevé et la rigidité est critique.
- Médical et électronique : boîtiers d'instruments, prototypes d'implants, moules de connecteurs et dissipateurs thermiques où les tolérances sont serrées et les lots sont petits.
Dans les ateliers de moulage, une solution courante et efficace consiste à laisser le centre d'usinage effectuer 70 à 80 % de l'enlèvement de matière et à utiliser une EDM CNC pour la géométrie qu'une fraise rotative ne peut pas produire. Cette combinaison explique pourquoi les fabricants de moules ont tendance à investir dans les deux technologies plutôt que de parier sur une seule.
Coût de possession : ce qui s'additionne sur cinq ans
Le prix d’achat est le chiffre le plus visible, mais c’est le plus petit chiffre utile. Sur cinq ans, le coût de possession d'un centre d'usinage comprend l'outillage et le support de pièce, la maintenance, l'énergie, le temps de programmation et le coût de l'espace au sol lui-même. Une machine qui fonctionne en deux équipes peut justifier son prix en 18 à 24 mois ; la même machine fonctionnant six heures par jour peut prendre cinq ans. Achetez de la capacité que vous pouvez réellement charger.
Index indicatif pour des enveloppes de travail comparables — les devis réels dépendent des options, du système de contrôle et de la configuration.
La tarification relative entre les classes n’est qu’un début. Le serrage et l'outillage ajoutent souvent 10 à 20 pour cent au prix d'achat du premier ensemble de travaux. L'énergie et les consommables représentent une ligne plus petite, mais la maintenance ne l'est pas : une VMC de taille moyenne a besoin d'un service d'inspection et de lubrification des broches selon un calendrier fixe, et le report de ce travail crée le modèle de défaillance classique où les tolérances dérivent et la machine tombe en panne pendant un ordre de production plutôt que pendant un temps d'arrêt planifié.
Points d'entretien qui protègent l'investissement
Le plan de maintenance qui permet de maintenir la précision d'un centre d'usinage n'est pas compliqué, mais il doit être suivi selon un calendrier et non selon un planning de crise :
- À chaque quart de travail : vérifiez la concentration du liquide de refroidissement, la lubrification des voies et la température de la broche ; écoutez les bruits de coupe inhabituels.
- Chaque semaine : inspectez le bras du magasin d'outils et les capteurs de pince ; nettoyer le cône de la broche.
- Mensuel : vérifiez les valeurs de jeu et de compensation des axes ; inspectez les couvercles de chemin pour déceler les copeaux.
- Tous les trimestres : effectuez un test Ballbar pour vérifier la circularité et la précision diagonale.
- Annuellement : service complet d’alignement géométrique, d’étalonnage de la balance et de système de lubrification.
L’entretien programmé est l’assurance la moins chère que vous puissiez souscrire. Un centre d'usinage maintenu à son cycle d'étalonnage conservera la tolérance pendant des années ; celui qui est négligé nécessitera des outils coûteux et des retouches bien avant de tomber en panne.
Foire aux questions sur les centres d'usinage CNC
T1. Qu'est-ce qu'un centre d'usinage CNC ?
Un centre d'usinage CNC est une machine-outil contrôlée par ordinateur qui effectue le fraisage, le perçage, l'alésage, le taraudage et l'alésage avec un changeur d'outils automatique, de sorte que plusieurs opérations se produisent dans un cycle de programme sans changement d'outil manuel.
Q2. Quelle est la différence entre une VMC et une HMC ?
Un centre d'usinage vertical possède une broche verticale et convient aux pièces plates avec des détails sur le dessus. Un centre d'usinage horizontal est doté d'une broche horizontale, d'une meilleure évacuation des copeaux et constitue le meilleur choix pour les pièces carrées et les cellules de palettes automatisées.
Q3. Combien coûte un centre d'usinage CNC ?
Une VMC d'entrée de gamme est le moyen le plus abordable, tandis que les HMC coûtent environ 1,5 à 1,9 fois plus cher et les portiques 2,2 à 2,8 fois plus cher pour des enveloppes comparables. Le coût total de possession sur cinq ans comprend également l’outillage, la maintenance, l’énergie et la programmation.
Q4. Que signifient 3 axes, 4 axes et 5 axes ?
Ils décrivent le nombre d'axes contrôlés. Une machine à 3 axes déplace X, Y et Z. Une machine à 4 axes ajoute une table rotative. Un 5 axes ajoute deux axes rotatifs afin que l'outil puisse approcher la pièce sous presque n'importe quel angle en une seule configuration.
Q5. Un centre d'usinage peut-il remplacer une fraiseuse CNC ?
Dans la plupart des travaux de production, oui, car le centre d'usinage ajoute un changement d'outil automatique, des temps de cycle plus rapides et une meilleure cohérence. L'exception concerne les pièces très grandes et longues qui nécessitent l'enveloppe étendue d'une fraiseuse ou d'un portique dédié.
Q6. A quoi sert un centre d'usinage à portique ?
Portique machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


Si vous êtes intéressé par nos produits, veuillez nous consulter.
COORDONNÉES
Nantong New Era Technology Co., LTD
- Parc industriel cinq étoiles, district de Chongchuan, ville de Nantong, province du Jiangsu, Chine
- TÉL :+86-19851302688
- E-Mail : [email protected]
Produits
Lien rapide
Terminal mobile
