


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Rectifieuse de surfaces CNC : le guide d'achat complet pour la rectification de précision
Rectifieuse de surfaces CNC : le guide d'achat complet pour la rectification de précision
 2026.08.20
 Nouvelles de l'industrie
Votre dernier devis nécessite des surfaces planes et parallèles sur des plaques d'acier de 20 pouces de large et 60 pouces de long, et la tolérance est mesurée en dixièmes de millième de pouce. La rectifieuse plane CNC que vous installez pour ce travail décidera si la commande génère un profit ou une pile de pièces rejetées.
Après plus de 20 ans de construction de machines-outils de précision, nous donnons à chaque acheteur les mêmes conseils en quatre points : vérifiez d'abord la capacité de la table, puis la capacité de planéité, puis le type de contrôle et enfin l'assistance à long terme du fabricant. Une fois que ces quatre éléments sont corrects, les détails restants sont faciles à régler.
Ce conseil vient d’une expérience directe. À Technologie de la nouvelle ère de Nantong , nous avons conçu et produit des rectifieuses planes CNC parallèlement à nos lignes d'électroérosion et de centres d'usinage, nous voyons donc comment ces machines se comportent dans les ateliers de moulage, les usines de pièces et les salles d'outillage sur différents marchés.
Que fait une rectifieuse de surfaces CNC
Une rectifieuse plane CNC enlève la matière avec une meule abrasive rotative pour créer un plan de référence plat, parallèle et lisse. La pièce à usiner est maintenue sur un mandrin électromagnétique posé sur une table alternative ; la table fait la navette d'avant en arrière sous la roue tandis que la tête de roue avance par incréments contrôlés. Dans une machine CNC, le déplacement de la table, la position d'avance transversale, l'avance verticale, les cycles de dressage et la compensation de l'usure des meules sont exécutés automatiquement à partir d'un programme de pièce.
La structure est simple dans son concept mais exigeante dans la pratique : chaque composant doit résister à la déformation et à la chaleur pour que la surface finale soit vraiment plane. Le diagramme étiqueté ci-dessous montre les éléments clés d'une configuration typique.
Figure 1. Schéma isométrique d'une rectifieuse plane CNC : 1 banc de machine, 2 tables avec mandrin magnétique et pièce à usiner, 3 meules et protection, 4 têtes de meule et broche, 5 panneaux de commande CNC, 6 colonnes avec guides verticaux.
Configurations de machines les plus courantes
- Meuleuse de surface à broche horizontale et à table alternative — le choix standard pour la rectification plate de précision dans les salles d'outillage et les ateliers de production.
- Meuleuse de surface à broche verticale : utilise la face d'une meule boisseau ou d'une meule segmentaire pour un enlèvement rapide de la matière sur de grandes zones de travail.
- Rectifieuse plane à table rotative — fait passer la pièce en continu sous la meule, adaptée aux pièces rondes ou annulaires.
Parmi ces types, la machine à table alternative à broche horizontale reste la bête de somme car elle équilibre précision, rigidité et coût.
Comment choisir la bonne meuleuse de surface CNC
Les acheteurs demandent régulièrement une spécification universelle, mais il n’existe pas de réponse unique. Un travail de matrice, un lot de plaques d'usure de précision et une pièce de production à long terme favorisent chacun une machine différente. Parcourez ces six points dans l’ordre :
- Table et enveloppe de voyage. La table doit supporter votre pièce la plus longue tout en laissant de la place pour un dépassement de roue.
- Puissance de la broche et taille des roues. Plus de puissance enlève la matière plus rapidement, mais la tête de roue doit rester rigide.
- Planéité et parallélisme. Vérifiez les valeurs d'acceptation sur toute la longueur de meulage, et pas seulement sur une courte éprouvette.
- Niveau de contrôle. Sélectionnez une commande CNC manuelle, contrôlée par programme ou complète en fonction de votre modèle de lot et des compétences de votre opérateur.
- Automatisation et accessoires. Le dressage automatique des roues, la filtration du liquide de refroidissement et un mandrin magnétique permettent de gagner des heures en production.
- Construisez la qualité et le service. La base de la machine à couler, la conception des rails de guidage et la capacité du fabricant à fournir des pièces de rechange comptent plus que la peinture.
| Classe de machines | Charge de travail de l'opérateur | Taille du lot | Répétabilité | Utilisation typique |
|---|---|---|---|---|
| Meuleuse de surface manuelle de précision | Élevé | Pièces uniques | Dépend de l'opérateur | Salle d'outillage, réparation de moules |
| Meuleuse hydraulique à table rectangulaire | Moyen | Moyen | Bon | Plaques plates, matrice en acier |
| Meuleuse de surface contrôlée par programme | Faible à moyen | Moyen to large | Élevé | Production par lots, dressage automatique |
| Meuleuse de surface entièrement CNC | Compétence en programmation | Petit à grand | Très élevé | Cycles complexes, courses sans surveillance |
Si votre travail implique des changements de lots fréquents, un ligne de rectifieuses planes commandée par programme offre un juste milieu pratique : les cycles de meulage enregistrés permettent une configuration rapide, tandis que le dressage automatique maintient la meule dans un état de coupe constant.
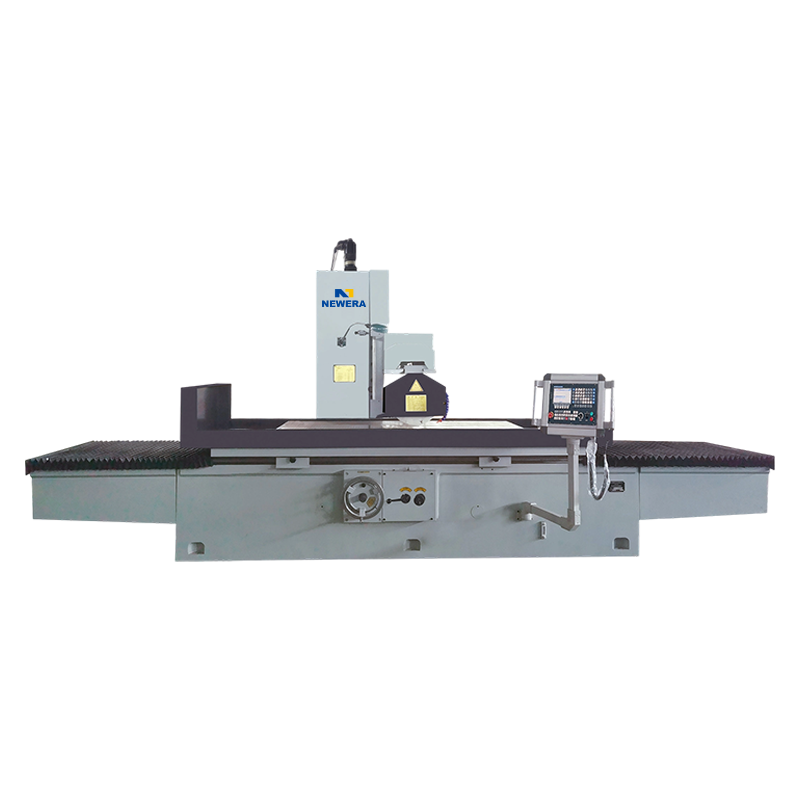 Fabricants de rectifieuses de surfaces contrôlées par programme CKM7140/7150/7163/7180 Technologie de la nouvelle ère de Nantong Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... Voir le produit →
À quelle précision pouvez-vous vous attendre ?
La planéité est le chiffre que les acheteurs demandent en premier. Une meuleuse plane de précision en bon état maintient normalement la planéité à moins de 0,005 mm sur 500 mm de longueur de meulage, et les machines de haute précision améliorent cela jusqu'à 0,003 mm. Le parallélisme entre les deux faces reste du même ordre de grandeur. La finition de surface est un paramètre distinct ; le tableau ci-dessous montre les valeurs Ra moyennes typiques pour les processus de finition courants.
Figure 2. Valeurs Ra moyennes pour les processus de finition courants, basées sur les données typiques du manuel d'usinage ; le bas est plus lisse.
La même valeur Ra sur deux machines différentes peut néanmoins masquer des différences en termes de marques de brûlure, d’usure des roues et de stabilité thermique. L'avance contrôlée et le dressage automatique influencent ces résultats autant que la broche elle-même. Pour les travaux d'outillage et d'outillage, notre Rectifieuses planes de précision 250AH combinez des étapes de descente fines avec une tête de meule rigide, ce qui maintient ce niveau de précision pratique dans une salle d'outillage de taille moyenne.
 Fabricants de rectifieuses de surfaces de précision 250AH/250AHR/250AHD, entreprise - Technologie de la nouvelle ère de Nantong Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, Voir le produit →
Meuleuses de surface CNC vs meuleuses de surface manuelles et hydrauliques
Sur une meuleuse de surface manuelle, la qualité dépend de la discipline de l'opérateur : la fréquence de dressage des meules, le débit du liquide de refroidissement et le jugement de l'alimentation descendante se déplacent tous d'une pièce à l'autre. Les machines contrôlées par programme et CNC transfèrent cette responsabilité au système de contrôle. Les gains mesurables sont les mêmes dans presque tous les magasins :
- Planéité reproductible de la première pièce d'un lot à la dernière.
- Dressage automatique des roues après un nombre de passes programmé.
- Temps de configuration plus court lorsque le même travail revient.
- Finition de surface plus stable quels que soient les changements de vitesse.
La capacité de planéité évolue également en fonction de la longueur de la pièce. Le tableau ci-dessous montre les plages d'acceptation typiques pour la rectification de qualité standard et de haute précision sur des longueurs de rectification courantes.
Figure 3. Exemples de plages d'acceptation de planéité que l'on trouve couramment dans les fiches techniques des meuleuses planes ; les valeurs réelles dépendent du modèle et de l'état de la machine.
Le plus grand avantage est l’utilisation. Une machine CNC ou contrôlée par programme peut exécuter un cycle complet de dressage et de meulage avec seulement une légère supervision, libérant ainsi votre meilleur machiniste pour les travaux de configuration et de mesure. Le compromis est le prix d’entrée et le besoin de quelqu’un capable de programmer les cycles.
De nombreux ateliers n’ont pas besoin d’un contrôleur CNC complet pour automatiser à ce point. Le Meuleuses planes à table rectangulaire à arbre horizontal M7132 à M7180 utilisez le déplacement de table motorisé et l'alimentation croisée pour réduire la charge de travail physique tout en permettant un contrôle manuel, ce qui en fait une étape naturelle entre la rectification d'établi et la CNC complète.
 M7132/7140/7150/7163/7180-16 Meulage de surface de table rectangulaire à arbre horizontal Technologie de la nouvelle ère de Nantong Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... Voir le produit →
Applications que nous voyons tous les jours
Les meuleuses de surface produisent les surfaces de référence plates sur lesquelles les opérations ultérieures s'appuient. Les industries qui en dépendent partagent un besoin commun de données précises :
- Mouler et matricer : blocs de matrices, plaques de moule et inserts qui doivent se fermer et s'aligner au micron près.
- Automobile : disques de transmission, disques séparateurs d’embrayage et faces de frein.
- Aéronautique : gabarits d’inspection et blocs de référence de pied d’aube.
- Médical et électronique : entretoises de précision, boîtiers de capteurs et montages de test.
Dans ces ateliers, le meulage est souvent la première opération après le sciage car il crée la référence à laquelle se réfèrent tous les usinages ultérieurs. Pour des conseils pratiques et une expérience d'exploitation qui vont au-delà du catalogue, notre couverture de l'actualité de l'industrie sur les applications des machines-outils explique ce qu'il faut surveiller pendant l'installation, l'habillage et la configuration.
Budgétisation et valeur à long terme
Les étiquettes de prix sont faciles à comparer ; les coûts du cycle de vie ne le sont pas. Quatre éléments de coût déterminent ce que vous coûte réellement une rectifieuse plane :
- Prix des machines. La taille de la table et le niveau de contrôle dominent ce chiffre.
- Outillage. Support d'équilibrage de roue, dresseur diamanté, filtre de liquide de refroidissement et un bon mandrin magnétique.
- Installation et formation. Une rectifieuse CNC est aussi productive que l'opérateur qui la programme.
- Entretien et pièces de rechange. L'usure des rails de guidage, la qualité de l'huile hydraulique et les roulements de broche déterminent la précision de la machine au dixième anniversaire.
D'après notre expérience, les acheteurs qui comparent les valeurs d'acceptation de planéité, la conception des voies de guidage et les fonctions de contrôle avant d'examiner le prix finissent systématiquement par obtenir un coût par pièce rectifiée inférieur. Une machine d'un fabricant disposant d'un centre de production et d'assemblage interne vous offre également un endroit où aller pour obtenir des réponses, et cette tranquillité d'esprit fait partie de la valeur.
FAQ sur la rectifieuse de surfaces CNC
Qu'est-ce qu'une rectifieuse plane CNC ?
Une rectifieuse de surfaces CNC utilise une meule abrasive rotative pour produire des surfaces plates, parallèles et lisses sur les pièces métalliques. La commande CNC automatise le déplacement de la table, l'alimentation croisée, l'alimentation descendante, le dressage des meules et la compensation de l'usure, afin que l'opérateur puisse reproduire le même résultat sur chaque pièce.
Quelle est la différence entre une rectifieuse plane et une rectifieuse cylindrique ?
Une meuleuse plane produit des surfaces planes sur des pièces maintenues sur une table alternative, tandis qu'une meuleuse cylindrique fait tourner la pièce autour de son propre axe pour meuler les diamètres extérieurs ou intérieurs. Les deux utilisent des meules abrasives, mais la cinématique de la machine et le maintien de la pièce sont complètement différents.
Combien coûte une rectifieuse plane CNC ?
Le prix dépend principalement de la taille de la table, de la puissance de la broche et du niveau de contrôle. Une petite rectifieuse de surface manuelle est le point d'entrée le moins cher, tandis qu'une machine entièrement CNC avec dressage automatique et filtration du liquide de refroidissement représente un investissement plus important, mais pour la production par lots, elle est généralement rentable en termes de main d'œuvre économisée et de réduction des rebuts.
Quel état de surface une rectifieuse plane peut-elle réaliser ?
Les valeurs Ra typiques vont de 0,2 à 0,8 µm pour un meulage de surface régulier. Avec un dressage fin, des meules équilibrées et un liquide de refroidissement stable, les machines de précision peuvent atteindre environ 0,1 µm Ra, ce qui couvre la plupart des exigences en matière de moules et d'outillage.
Quelle est la différence entre une rectifieuse plane à broche horizontale et une rectifieuse plane à broche verticale ?
Une machine à broche horizontale meule avec la périphérie de la meule et constitue le choix standard pour les surfaces planes de haute précision ; une machine à broche verticale meule avec la face de la meule, enlève le métal plus rapidement sur de grandes surfaces et est préférée pour l'enlèvement de matière importante où la finition est moins critique.
Comment entretenir une rectifieuse plane ?
Gardez le mandrin magnétique propre et démagnétisé après chaque travail, rincez le liquide de refroidissement et vérifiez sa concentration chaque semaine, habillez la roue lorsqu'elle est vernie, lubrifiez les chemins dans les délais et vérifiez périodiquement la planéité de la table et la précision de l'alimentation descendante afin que la petite usure ne se transforme pas en pièces de rebut.


Si vous êtes intéressé par nos produits, veuillez nous consulter.
COORDONNÉES
Nantong New Era Technology Co., LTD
- Parc industriel cinq étoiles, district de Chongchuan, ville de Nantong, province du Jiangsu, Chine
- TÉL :+86-19851302688
- E-Mail : [email protected]
Produits
Lien rapide
Terminal mobile
