


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Types d'électroérosion expliqués : un guide pratique des classes de machines d'électroérosion à encastrement CNC
Types d'électroérosion expliqués : un guide pratique des classes de machines d'électroérosion à encastrement CNC
 2026.08.26
 Nouvelles de l'industrie
Demandez à dix responsables d'atelier quelle machine d'électroérosion ils utilisent et vous entendrez dix variantes de la même réponse : perçage par platine, par fil ou par trou. Ce qui déroute les nouveaux acheteurs est le niveau de contrôle imprimé sur la machine : ZNC, PCN ou CNC. Si votre travail implique une cavité de moule borgne avec une électrode façonnée, la décision pratique concerne généralement le niveau de contrôle et non la famille de processus. Ce guide commence par les principaux types de processus EDM, puis compare les trois architectures de contrôle EDM à plomb et montre laquelle correspond à un budget et une charge de travail typiques d'un atelier.
Présentation des types EDM : perçage de plombs, de fils et de trous
L'usinage par électroérosion enlève la matière avec des étincelles contrôlées entre deux électrodes. Un EDM à platine forme la forme d'une électrode pré-usinée dans la pièce à usiner sous un fluide diélectrique. L'électroérosion à fil trace un chemin à travers une pièce solide à l'aide d'un fil fin sous tension. Perçage de trous L'EDM utilise une électrode tubulaire rotative pour réaliser des trous profonds de petit diamètre. Micro-électroérosion adapte le même principe à de très petites fonctionnalités. Parmi ceux-ci, l'électroérosion par platine est le choix le plus courant pour les cavités de moule, car elle peut produire des poches aveugles, des nervures et des surfaces texturées que le fil ne peut pas atteindre.
| Type d'EDM | Processus | Idéal pour | Électrode | Résultat typique |
|---|---|---|---|---|
| EDM à plomb | L'électrode formée érode une cavité | Cavités de moules, matrices, formes 3D complexes | Bloc de graphite ou de cuivre | Cavités borgnes à finition fine ou texturée |
| Électroérosion à fil | Le fil mobile traverse la pièce | Matrices d'estampage, outils de poinçonnage de précision | Fil en laiton ou zingué | Bords nets et précision dimensionnelle élevée |
| EDM de perçage de trous | L'électrode à tube rotatif brûle un trou profond | Trous de refroidissement, trous de départ pour l'enfilage du fil | Électrode tubulaire en laiton ou en cuivre | Perçage rapide de trous profonds avec moins de bavures |
| Micro EDM | Électrodes miniatures à faible énergie de décharge | Micro-moules, buses, composants médicaux | Micro-électrode ou tube-électrode | Détails très fins et petites fonctionnalités |
Les compromis ne concernent pas seulement la forme. L'électroérosion à fil n'a pas de force latérale et produit des bords très nets, mais elle nécessite un trou de départ et ne coupe que les éléments. Sinker EDM excelle lorsqu’une électrode peut atteindre directement une cavité complexe. Pour les ateliers évaluant leur première machine, machines d'électroérosion à plomb restent le point d’entrée le plus flexible car une seule électrode peut être réutilisée pour un lot de cavités identiques.
Dans une électroérosion à plomb, le principe de fonctionnement est simple : une tête servo maintient l'électrode, le réservoir diélectrique entoure la zone d'usinage et la pièce repose sur la table avec un éclateur contrôlé entre l'électrode et la surface de la pièce.
Vue isométrique simplifiée d'un système d'électroérosion à plomb.
Niveaux de contrôle EDM Sinker : ZNC, PNC et CNC
Une fois que vous avez opté pour l'électroérosion à plomb, le système de contrôle définit la capacité de la machine, son prix et le niveau de compétence de l'opérateur qu'elle exige. Trois architectures de contrôle sont courantes sur le marché : ZNC, PNC et CNC. Ils partagent la même base mécanique mais diffèrent par le degré d’automatisation de la séquence d’usinage.
Machines ZNC : positionnement manuel avec un axe Z automatique
ZNC signifie commande numérique sur l'axe Z. La machine gère automatiquement la profondeur d'étincelle, tandis que l'opérateur positionne X et Y manuellement et gère la configuration des électrodes. Il s'agit de l'architecture d'électroérosion à plomb la plus simple et d'une option pratique pour les ateliers d'outillage dotés de régleurs expérimentés et de faibles volumes de production. Si votre flux de travail concerne de petits lots, un appareil compact EDM à plomb ZNC-450 vous offre un cycle d'étincelle contrôlé sans investissement de contrôle haut de gamme.
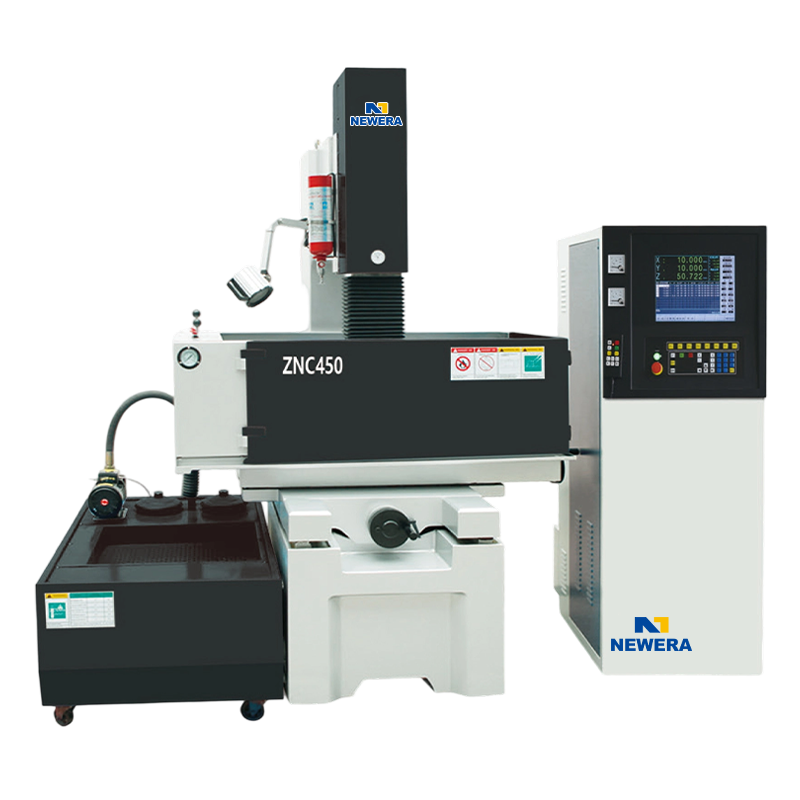 ZNC 450 EDM Machine à couler / Fabricants d'électroérosion à plomb, société - Nantong Nouveau Nantong New Era Technology Co., Ltd est un fabricant et une société de machines à couler / Sinker EDM de Chine OEM / ODM ZNC 450 EDM, système de brouillard de ... Voir le produit →
Machines PNC : positions et séquences programmées
Les machines PNC ajoutent de la mémoire et un positionnement programmable. L'opérateur peut stocker les positions des électrodes, les profondeurs d'étincelles et les séquences de rinçage, ce qui réduit le temps de configuration lorsqu'un moule comporte plusieurs cavités. Pour les ateliers produisant des lots plus importants ou des travaux répétés fréquemment, l'automatisation est un EDM à plomb PNC-450 les offres sont généralement rentables rapidement grâce à des cycles plus cohérents et moins de supervision.
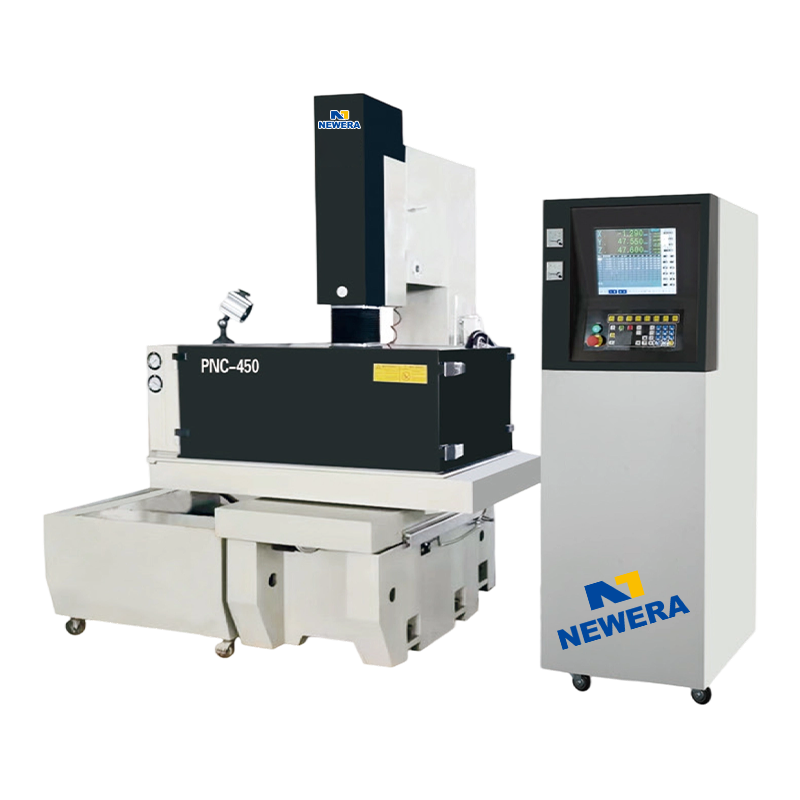 PNC 450 EDM Machine à couler / Fabricants d'électroérosion à plomb, société - Nantong Nouveau Nantong New Era Technology Co., Ltd est un fabricant et une société de machines à couler / Sinker EDM de Chine OEM / ODM PNC 450 EDM, système de brouillard de ... Voir le produit →
Machines CNC : usinage multi-axes complet
Les EDM à platine CNC poussent le concept plus loin avec une coordination multi-axes complète. La commande peut piloter X, Y, Z et des axes rotatifs supplémentaires, orbiter autour de l'électrode pour améliorer le rinçage, créer une érosion conique ou hélicoïdale et prendre en charge un fonctionnement sans surveillance avec des systèmes de changement d'outil. C'est la catégorie à choisir pour les travaux de moulage et d'outillage de haute précision où la répétabilité et les longs tirages sans surveillance justifient un prix plus élevé. Une machine de cette classe, comme la EDM à plomb CNC-540 , déplace l'effort de configuration de l'opérateur vers le programme CAM.
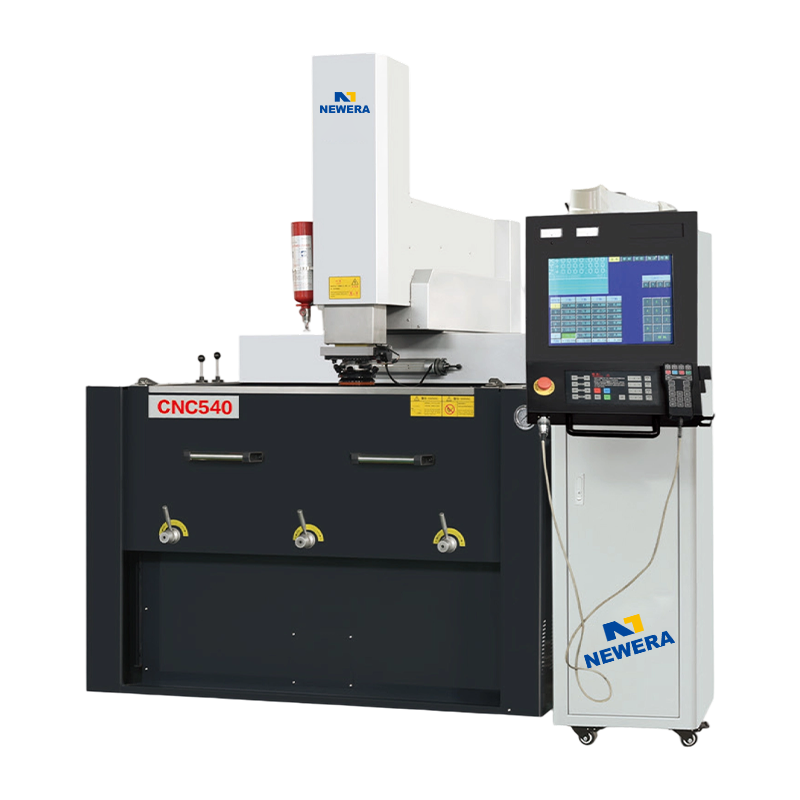 CNC 540 EDM Machine à couler / Fabricants d'électroérosion à plomb, société - Nantong Nouveau Nantong New Era Technology Co., Ltd est un fabricant et une société de machines à couler / Sinker EDM CNC 540 EDM OEM / ODM de Chine, le haut rigide ... Voir le produit →
Comparaison relative des niveaux de contrôle ZNC, PNC et CNC. Un prix plus élevé signifie une machine plus chère.
Comment choisir le bon type d'EDM
Il n’y a pas de réponse universelle. La décision doit commencer par la géométrie de la pièce, puis passer au volume de production. Dans l'industrie de l'usinage, l'approche la plus fiable consiste d'abord à faire correspondre la famille de processus à la forme de la caractéristique, puis à choisir le niveau de contrôle en fonction du nombre d'heures de fonctionnement réel de la machine.
- Les cavités aveugles avec des électrodes formées pointent vers l'EDM à plomb.
- Contours découpés en acier trempé point à fil EDM.
- Des trous de refroidissement profonds ou des trous de filetage indiquent un perçage de trous par EDM.
- Un mélange élevé et des tâches répétées fréquentes rendent une machine PNC attrayante.
- C'est dans le fonctionnement sans surveillance 24 heures sur 24 que la CNC gagne sa prime.
- Les opérateurs à faible volume et hautement qualifiés peuvent toujours obtenir de bons résultats avec ZNC.
Avant d'approuver un budget, examinez ce qu'est un l'EDM à plomb peut gérer de manière réaliste vous n'achetez donc pas trop de précision ou ne sous-dimensionnez pas le réservoir de travail.
Questions fréquemment posées sur les types EDM
Quelle est la différence entre l'EDM et l'EDM à plomb ?
L'EDM est la famille de processus la plus large. L'électroérosion à plomb est le type spécifique qui utilise une électrode façonnée pour éroder une cavité dans une pièce à usiner.
Quels sont les trois principaux types d’EDM ?
Les trois principaux types sont l'électroérosion à platine, l'électroérosion à fil et l'électroérosion à perçage de trous. La micro-EDM est parfois répertoriée comme une quatrième catégorie.
Quel type d'électroérosion est le meilleur pour la fabrication de moules ?
L'électroérosion à plomb est généralement la meilleure solution pour les cavités de moule, car elle peut produire des formes aveugles et complexes avec une électrode formée.
Que signifie ZNC dans une machine EDM ?
ZNC signifie que l'axe Z est contrôlé numériquement tandis que X et Y sont positionnés manuellement. Il s'agit de l'architecture de contrôle d'entrée de gamme.
Une machine CNC EDM vaut-elle le coût supplémentaire ?
Pour les ateliers utilisant des moules multi-empreintes ou des équipes sans surveillance, les machines CNC sont généralement rentables grâce à un coût de main-d'œuvre inférieur et une meilleure répétabilité.
L'électroérosion à fil peut-elle créer une cavité aveugle ?
Non. L'électroérosion à fil coupe uniquement la pièce à usiner, donc une cavité borgne nécessite normalement un électroérosion à plomb avec une électrode formée.


Si vous êtes intéressé par nos produits, veuillez nous consulter.
COORDONNÉES
Nantong New Era Technology Co., LTD
- Parc industriel cinq étoiles, district de Chongchuan, ville de Nantong, province du Jiangsu, Chine
- TÉL :+86-19851302688
- E-Mail : [email protected]
Produits
Lien rapide
Terminal mobile
