


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Guide d'achat du centre d'usinage vertical CNC : spécifications clés et conseils de sélection
Guide d'achat du centre d'usinage vertical CNC : spécifications clés et conseils de sélection
 2026.09.02
 Nouvelles de l'industrie
Deux ateliers commandent des centres d'usinage verticaux le même jour. L'un magasine pour une seule famille de boîtiers en aluminium ; l'autre prévoit un travail de moulage et un mélange de pièces d'injection plastique. Six mois plus tard, un atelier annonce des délais de livraison plus rapides et l'autre lutte contre les vibrations de la broche. Les deux machines se ressemblent sur une fiche technique. La différence réside dans la façon dont chaque machine correspond à la charge de travail réelle de son atelier, et non dans le nom de la marque sur le moulage.
Qu'est-ce qu'un centre d'usinage vertical CNC ?
Une définition qui compte sur le terrain
Un centre d'usinage vertical CNC est une fraiseuse dont la broche est orientée verticalement, perpendiculairement à la table de travail. La pièce est serrée sur une table à rainure en T et la broche enlève le métal tout en se déplaçant le long des axes X, Y et Z. Il s'agit de la configuration classique pour les pièces en forme de plaques, les matrices, les fixations et les boîtiers de petite à moyenne taille.
La conception verticale fonctionne bien pour de nombreux ateliers car les copeaux tombent hors de la zone de coupe, le liquide de refroidissement s'écoule naturellement et l'opérateur peut voir la coupe sans se pencher autour de la machine. Cette visibilité à elle seule facilite l’inspection et le dépannage de première partie.
Composants standard sur la plupart des VMC
- Une broche verticale entraînée par une courroie ou un moteur à entraînement direct
- Une table à rainures en T avec une course sur l'axe X allant jusqu'à 1 270 mm ou plus
- Un changeur d'outils automatique, généralement avec 12 à 24 outils
- Un contrôleur CNC qui coordonne les axes linéaires
- Table rotative 4ème axe en option pour le travail multiface
Qu'est-ce qu'un VMC fait bien et où il échoue
Conclusion d'abord : Pour les pièces plates, les moules et les boîtiers les plus compacts, une VMC constitue la solution la moins coûteuse pour un enlèvement de métal précis et reproductible.
Les centres d'usinage verticaux sont efficaces lorsque les pièces restent serrées sur la surface de la table. La broche verticale rend les changements d'outils prévisibles, le serrage est simple et les configurations sont plus rapides pour les prototypes uniques et les petits lots. La gravité joue en votre faveur : les copeaux tombent directement au lieu de s'accumuler autour de l'outil.
Lorsque vous comparez cette configuration à un centre d’usinage horizontal, la différence devient évidente. Une VMC est votre meilleur choix pour les pièces qui reposent à plat. Les HMC sont gagnants lorsque vous devez usiner plusieurs faces d'une boîte lourde tout en gardant la pièce stationnaire. Avant de passer une commande, lisez cette comparaison de VMC et HMC la géométrie de la machine correspond donc à la famille de pièces que vous utilisez.
Une limitation à retenir : si vous usinez de gros cubes nécessitant quatre ou cinq faces en un seul montage, la VMC vous obligera à interrompre le cycle et à repositionner. Ce temps d’arrêt réduit l’avantage de coût que vous obtenez dès le départ.
Quelles spécifications VMC sont les plus importantes dans la pratique
Conclusion d'abord : Ne commencez pas par la marque ou le prix. Commencez par les trois chiffres qui déterminent si vos pièces s'adaptent : déplacement sur l'axe X, vitesse et couple de la broche, et charge maximale de la table.
La course de l'axe définit la plus grande enveloppe de pièce que vous pouvez gérer. Si vous usinez un coffret en aluminium de 300×200×150 mm, une machine de 850×500×500 mm suffit. Mais si votre ligne de production utilise des profilés d'extrusion de 1 200 mm, vous avez besoin d'un modèle avec une course X plus longue. Payer des déplacements excédentaires qui restent inutilisés est de l’argent immobilisé dans une masse thermique que vous n’exploiterez jamais.
Le comportement de la broche est le filtre suivant. Un régime élevé à faible couple fonctionne pour l'aluminium. Le travail du moule et de l’acier exige un couple plus faible dans la courbe. Une broche entraînée par courroie est plus simple à entretenir ; une broche à entraînement direct offre une meilleure finition de surface à des vitesses plus élevées. Demandez spécifiquement où la machine génère sa plage de couple.
La répétabilité compte plus que la précision absolue du positionnement pour la plupart des ateliers. Une précision absolue vous indique où va la machine ; la répétabilité vous indique si cela y va à chaque fois. Pour le maintien de la tolérance au quotidien, la répétabilité dans la plage de ± 5 μm est un objectif pratique.
Avant de signer un bon de commande, parcourez cette checklist des questions à poser avant d'acheter une VMC , y compris la compensation thermique, la compatibilité des contrôleurs et la disponibilité des pièces de rechange.
Faire correspondre une VMC à votre scénario de production
Conclusion d'abord : La taille du lot, la forme de la pièce et la dureté du matériau déterminent la classe VMC dont vous avez besoin plus que n'importe quelle spécification marketing.
Si votre atelier gère 200 supports en aluminium par mois et deux empreintes de moule par mois, ces tâches ne concernent pas la même machine. Les supports veulent de la rapidité et un outillage peu coûteux ; les moules veulent de la rigidité et une capacité de finition fine. Une VMC de milieu de gamme avec une broche à entraînement direct et un magasin de 20 outils peut couvrir les deux sans surinvestir.
Pour les travaux automobiles à volume élevé, examinez le temps de cycle. Chaque seconde économisée sur une opération de 90 secondes peut représenter un résultat significatif à la fin d’un quart de travail. Pour le travail du moule, vous voulez une machine qui maintient la finition de surface sous une charge de coupe constante, et non une machine qui se contente de sprinter dans les passages d'air.
Selon des enquêtes sectorielles, l'adoption du VMC se concentre autour des moules et matrices, des pièces automobiles, de l'usinage général, de l'aérospatiale et de l'électronique. Chaque segment met d'abord l'accent sur une spécification différente.
Domaines d'application VMC par part de l'industrie
Mouler et mourir 30%
Automobile 25%
Usinage général 20%
Aérospatiale 15%
Électronique 10%
Le vrai coût de possession d’une VMC
Conclusion d'abord : Le prix d'achat n'est que la partie que vous pouvez négocier. Le coût à vie se cache dans l’installation, l’outillage, les temps d’arrêt et l’énergie.
L'installation est une surprise courante. Certaines VMC à coupe lourde nécessitent une fondation renforcée car la masse et les forces de coupe de la machine exigent un plancher rigide. Une machine mal nivelée perdra rapidement son calibrage. Demandez au fabricant les dessins des fondations avant de vous engager dans un aménagement.
L'outillage et le montage constituent la prochaine ligne budgétaire. Une broche de base avec un magasin de 24 outils a besoin de porte-outils, de pinces et d'un préréglage pour être utile. Pour les ateliers qui démarrent de zéro, cet ensemble d'outillage peut représenter un ajout significatif au prix d'achat de la machine.
La consommation d'énergie varie également selon la configuration. Une broche plus grande et un climatiseur d'armoire augmentent la charge même lorsque la machine est inactive. Si votre usine fonctionne uniquement en équipe de jour, cette différence peut apparaître sur la facture de services publics chaque mois.
C’est dans la maintenance que se manifeste la véritable différence de coût. Les roulements de broche, la lubrification des guides linéaires et le jeu des vis à billes nécessitent tous une attention particulière selon un calendrier. Une machine moins chère en panne pendant une semaine peut coûter plus cher que la différence de prix si elle arrête une ligne de production avec un délai client.
Comment choisir le bon VMC parmi New Era Technology
Conclusion d'abord : New Era Technology propose une gamme complète de centres d'usinage verticaux allant de la coupe économique à la coupe robuste. La décision consiste donc à adapter une série à vos pièces plutôt qu'à rechercher un atelier de production compatible.
Pour les petites usines qui usinent l’aluminium et l’acier doux en lots modestes, la série économique EV offre une fonction VMC complète sans frais généraux excessifs. Les modèles EV850 et EV1060 sont conçus pour les ateliers qui souhaitent une machine simple et compacte.
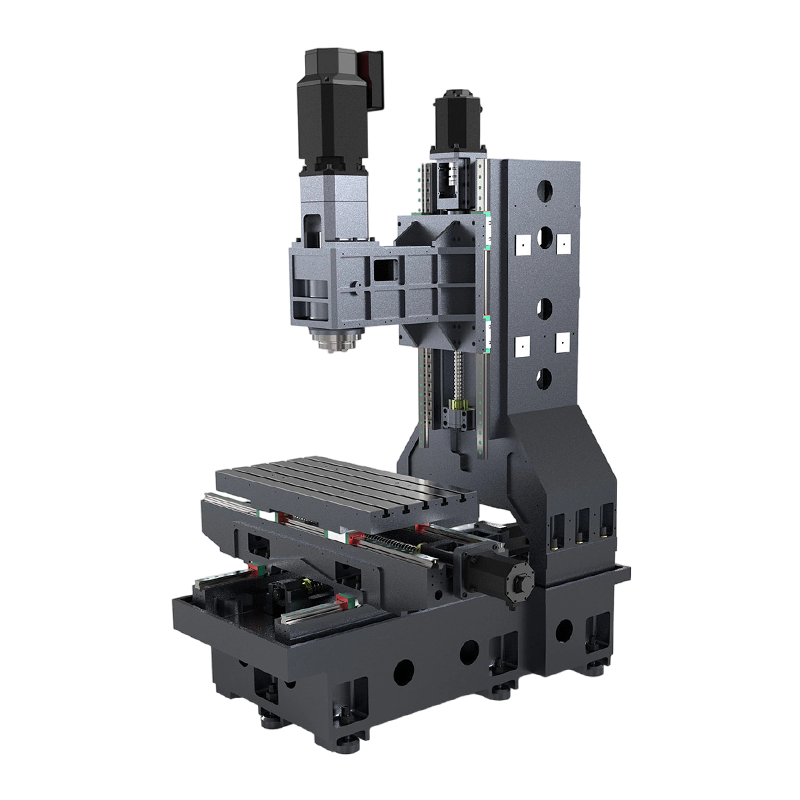 Centre d'usinage vertical économique EV850 pour la production en petits lots Conçu pour les ateliers usinant de l'aluminium et de l'acier doux en lots modestes, l'EV850 offre une fonctionnalité VMC complète avec un encombrement compact et un accès facile pour la maintenance, ce qui en fait un choix pratique pour les opérations soucieuses des coûts. Voir le produit →
Les ateliers de moulage et les fournisseurs de l’aérospatiale ont besoin d’un équilibre différent. La série VF hautes performances offre une réponse de broche plus forte, de meilleures finitions et le type de rigidité qui prend en charge les passes de coupe en acier trempé et de finition à long contour. Si vous travaillez sur des matériaux difficiles toute la journée, c'est dans cette classe que votre dérive de tolérance est la plus susceptible d'apparaître en premier dans la pièce, et non dans la machine.
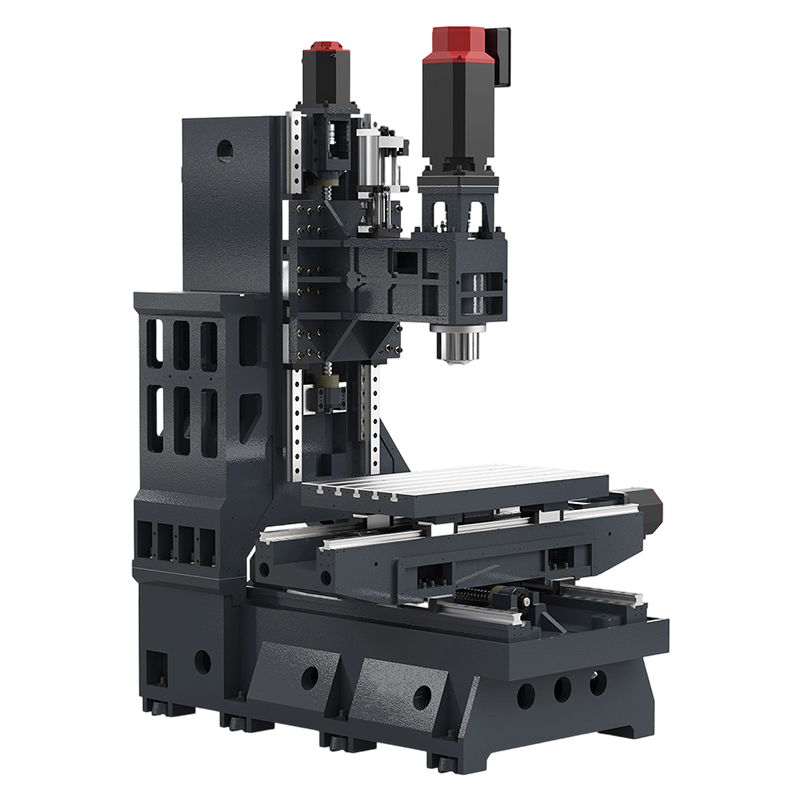 VMC haute performance VF85 pour l'acier trempé et la finition Idéal pour les travaux de moulage et de l'aérospatiale, le VF85 offre une réponse et une rigidité améliorées de la broche pour la coupe de l'acier trempé et les longues passes de finition, aidant ainsi à maintenir des tolérances serrées même dans des matériaux exigeants. Voir le produit →
Pour les extrusions longues, les cadres de rail ou les grands fonds de moule, regardez la série à grande course. Le V127L étend considérablement la course sur l'axe X sans sacrifier l'encombrement vertical compact, ce qui signifie que vous pouvez conserver les pièces longues à l'intérieur de l'enveloppe tout en les déplaçant normalement vers l'atelier.
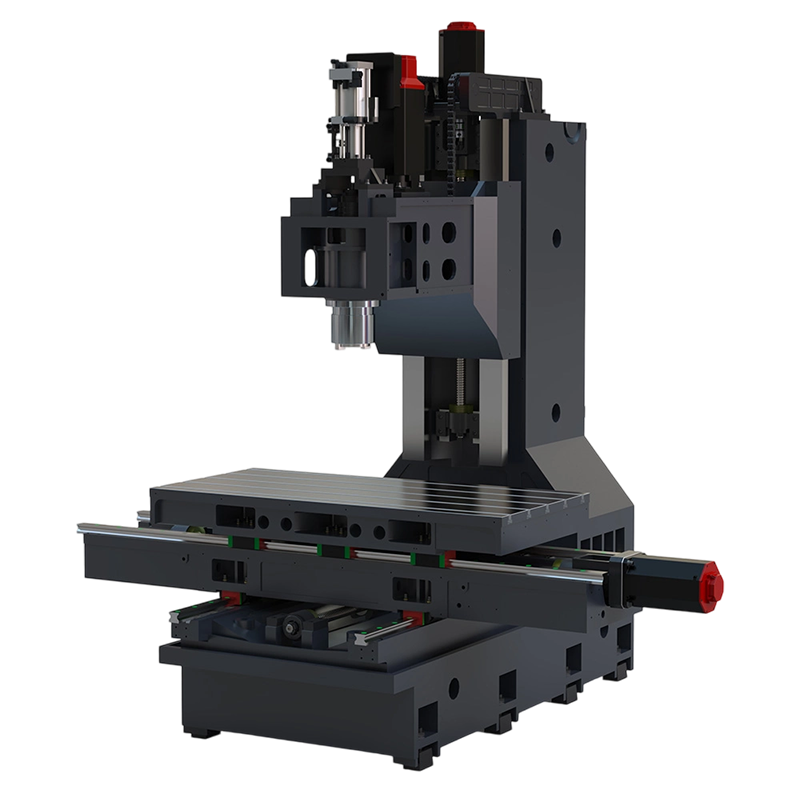 VMC V127L à grande course pour extrusions longues et bases de moules Avec une course étendue sur l'axe X, la V127L s'adapte aux pièces longues sans sacrifier la compacité verticale, simplifiant la manipulation et permettant un usinage efficace des cadres de rails, des extrusions et des grandes bases de moules. Voir le produit →
Les machines à quatre voies à axe Y, telles que la V138L et la V158F, ajoutent de la rigidité aux forces de fraisage élevées et aux grands moules. Si vos pièces nécessitent des coupes profondes sur de l'acier épais, ce cours vous offre le support nécessaire pour enlever le métal sans bruit.
Choisir la bonne VMC : guide de décision rapide
Conclusion d'abord : Adaptez la série de machines à votre famille de pièces typique, et non à la plus grande pièce que vous ayez jamais usinée une fois.
Notez vos cinq principales pièces. Pour chacun, enregistrez la taille de l'enveloppe, le matériau, la quantité du lot et la tolérance requise. Comparez ensuite avec le tableau ci-dessous. Cet exercice simple filtre plus de mauvais achats que n’importe quelle journée de démonstration.
| Série VMC | Points forts principaux | Applications les mieux adaptées |
|---|---|---|
| EV850 / EV1060 | Fonctionnement compact, économique et facile | Pièces en aluminium, supports, petits lots |
| VF85 / VF116 | Réponse de broche plus élevée, contours plus rapides | Cavités de moule, acier trempé, aérospatiale |
| V127L / VF138 | Déplacement étendu sur l'axe X, grande surface de table | Profilés longs, cadres de rails, grandes plaques |
| V138L/V158F | Quatre voies sur l'axe Y, rigidité robuste | Grands moules, coupes profondes, fortes charges de fraisage |
Maintenance VMC et performances à long terme
Conclusion d'abord : Une VMC qui subit un nettoyage quotidien et un étalonnage mensuel conserve sa tolérance pendant des années ; celui qui est ignoré le perd rapidement.
Gardez le cône de broche propre et essuyé après chaque quart de travail. Les copeaux laissés près du cône peuvent être transférés au porte-outil et provoquer un faux-rond, ce qui affecte directement l'état de surface et le diamètre du trou. Il en va de même pour les guidages linéaires de la machine, qui nécessitent une lubrification régulière selon l'intervalle fixé par le fabricant.
Des contrôles préventifs des vis à billes et des gains des servos doivent avoir lieu au moins une fois par trimestre. De nombreux ateliers constatent qu'une simple vérification de l'étalonnage du laser une ou deux fois par an détecte la dérive thermique et le désalignement des axes avant de produire des pièces mises au rebut. Les petites étapes de soins coûtent peu ; les roulements de broche usés sont coûteux à remplacer silencieusement.
Foire aux questions sur les centres d'usinage verticaux CNC
Q1 : À quoi sert un centre d’usinage vertical CNC ?
Un VMC est utilisé pour le fraisage, le perçage, le taraudage et le contournage de pièces plates ou courtes, notamment les moules, les fixations et les boîtiers. Il s'agit d'une machine de découpe de métaux à usage général pour les pièces de petite à moyenne taille.
Q2 : Quelle est la différence entre VMC et HMC ?
Un VMC a une broche verticale et fonctionne mieux sur les pièces serrées à plat sur une table. Un HMC est doté d'une broche horizontale et convient aux grandes boîtes ou aux pièces multifaces pour lesquelles l'usinage de tous les côtés en une seule configuration est une priorité.
Q3 : Quels sont les principaux avantages d’une VMC ?
Coût inférieur par rapport aux HMC, meilleure élimination des copeaux grâce à la gravité, configuration et visibilité des pièces plus faciles et complexité de maintenance réduite. Cela en fait un choix idéal pour les ateliers de travail et les salles d’outillage.
Q4 : Comment choisir la bonne VMC pour ma boutique ?
Commencez par la taille des pièces, le volume du lot, la dureté du matériau et votre plage de tolérance. Adaptez ensuite la course de l'axe, la vitesse de broche, la charge de la table et la capacité du magasin d'outils à ces exigences.
Q5 : Quel entretien nécessite une VMC ?
Nettoyage quotidien du cône de broche et des rainures en T de la table, lubrification régulière des guides, vérifications périodiques des vis à billes et étalonnage laser annuel pour la précision du positionnement.
Q6 : Quelle est la raison la plus courante pour laquelle la précision du VMC dérive au fil du temps ?
La dilatation thermique en est la principale cause. Les changements de température ambiante ou les longues coupes continues chauffent le corps de la machine. La compensation thermique de la broche est la fonctionnalité qui maintient la précision stable pendant la journée.


Si vous êtes intéressé par nos produits, veuillez nous consulter.
COORDONNÉES
Nantong New Era Technology Co., LTD
- Parc industriel cinq étoiles, district de Chongchuan, ville de Nantong, province du Jiangsu, Chine
- TÉL :+86-19851302688
- E-Mail : [email protected]
Produits
Lien rapide
Terminal mobile
