


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Explication des fraiseuses CNC : types, spécifications clés et guide d'achat pratique
Explication des fraiseuses CNC : types, spécifications clés et guide d'achat pratique
 2026.08.13
 Nouvelles de l'industrie
Deux ateliers peuvent acheter des centres d'usinage verticaux qui se ressemblent sur le papier, mais l'un produit des pièces cohérentes pendant des années tandis que l'autre lutte contre les vibrations, la dérive thermique et les défauts de contrôle répétés. La différence réside rarement dans le prix de la vignette. Il se trouve dans la structure de la machine, les spécifications de la broche, les courses des axes et le système de contrôle – les composants cachés sous la tôle.
Ce guide explique comment les fraiseuses CNC sont classées, quelles spécifications méritent un examen attentif et comment faire correspondre une machine aux pièces que vous coupez réellement. Utilisez-le pour sélectionner des modèles en toute confiance au lieu de vous fier aux affirmations des brochures.
Quel Fraiseuse CNC fait
Une fraiseuse CNC enlève de la matière avec une fraise multipoint rotative. La pièce à usiner est serrée sur une table tandis que la broche suit les coordonnées X, Y et Z programmées pour produire des faces plates, des fentes, des poches, des trous et des contours complexes dans le métal, le plastique et les composites.
Parce que chaque mouvement suit des coordonnées numériques, la machine remplace l'habileté manuelle par une précision reproductible : une pièce découpée le matin est identique à une pièce découpée l'après-midi tant que la machine reste rigide et thermiquement stable. Cette stabilité est déterminée par la disposition structurelle ci-dessous.
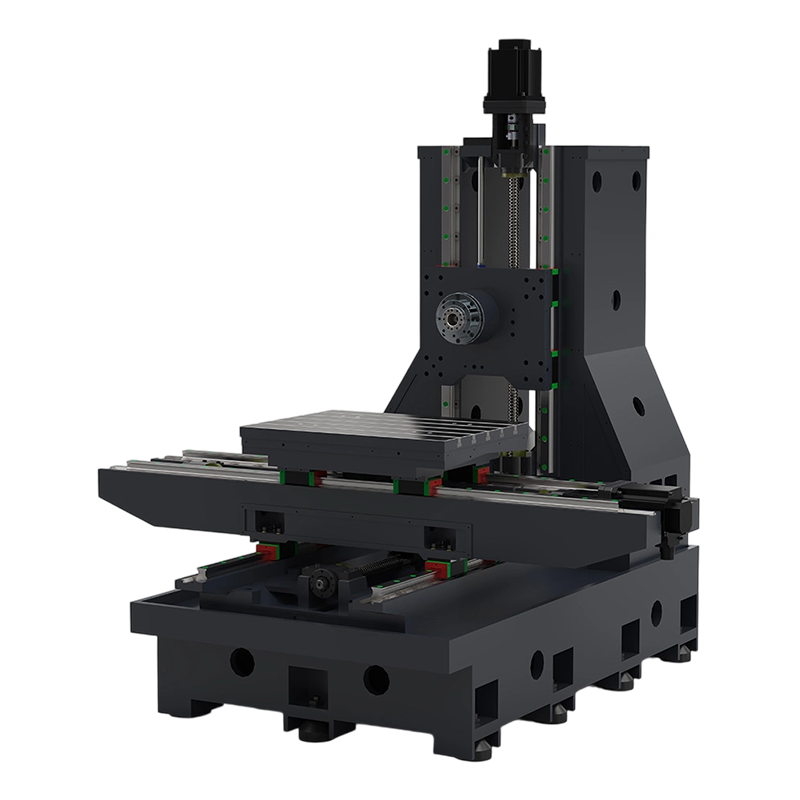
Disposition typique d'un centre d'usinage vertical : le chemin de charge s'étend de la base à travers la colonne et la tête de broche, et de la base à travers la table jusqu'à la pièce à usiner.
Chaque gramme de vibration entre l'outil et la pièce apparaît sur la finition de la surface. C'est pourquoi la structure passe avant les fonctionnalités : une base plus lourde, des pièces moulées correctement nervurées et des guidages linéaires de haute qualité comptent plus qu'une longue liste d'options.
Structure d’abord : verticale, horizontale ou portique
Avant de comparer les marques, décidez de la structure de la machine. Il définit les pièces que vous pouvez fabriquer, la cadence de production et la surface au sol dont vous avez besoin.
Centres d'usinage verticaux
Les VMC montent la broche verticalement et constituent la classe la plus courante. Ils offrent la plus grande polyvalence : une installation facile, une bonne accessibilité et un encombrement réduit. La course typique de l'axe X varie d'environ 500 millimètres dans les machines compactes à 1 300 mm dans les modèles à grande course, qui couvrent les plaques plates, les inserts de moule et les boîtiers. Pour la plupart des ateliers, une VMC est le bon point de départ.
Centres d'usinage horizontaux
Les CMH positionnent la broche horizontalement. Les copeaux tombent de la coupe et la structure à cadre fermé offre une grande rigidité pour le fraisage intensif. Les pièces prismatiques qui nécessitent un usinage sur quatre côtés bénéficient d'une table rotative ou d'un changeur de palettes, ce qui réduit les réglages. Les ateliers axés sur la production choisissent cette classe lorsqu'il s'agit d'un positionnement reproductible et d'un débit élevé. Pour en savoir plus, découvrez pourquoi un centre d'usinage horizontal est choisi pour l'usinage de précision. Un palettisé Centre d'usinage horizontal HMC80 met plusieurs visages à portée de main en un seul cycle.
 Fabricants de centres d'usinage horizontaux HMC80, entreprise - Nantong New Era Techn Nantong New Era Technology Co., Ltd est une entreprise et un fabricant chinois de centres d'usinage horizontaux OEM/ODM HMC80, à la recherche de l'utilisabilitéEm... Voir le produit →
Centres d'usinage à portique
Au lieu d'une colonne mobile, une machine à portique transporte la broche sur une traverse supportée par deux colonnes. Cette structure traite de très grandes pièces : plaques d'espacement longues, grandes matrices, pièces de structure et aérospatiales. Un Centre d'usinage à portique PL2016 offre une course sur l'axe X d'environ 2 000 mm et une course sur l'axe Y d'environ 1 600 mm, ce qui se traduit directement par la plus grande pièce que vous pouvez charger en une seule configuration. L'architecture est expliquée plus en détail dans notre article sur ce qu'est un centre d'usinage à portique.
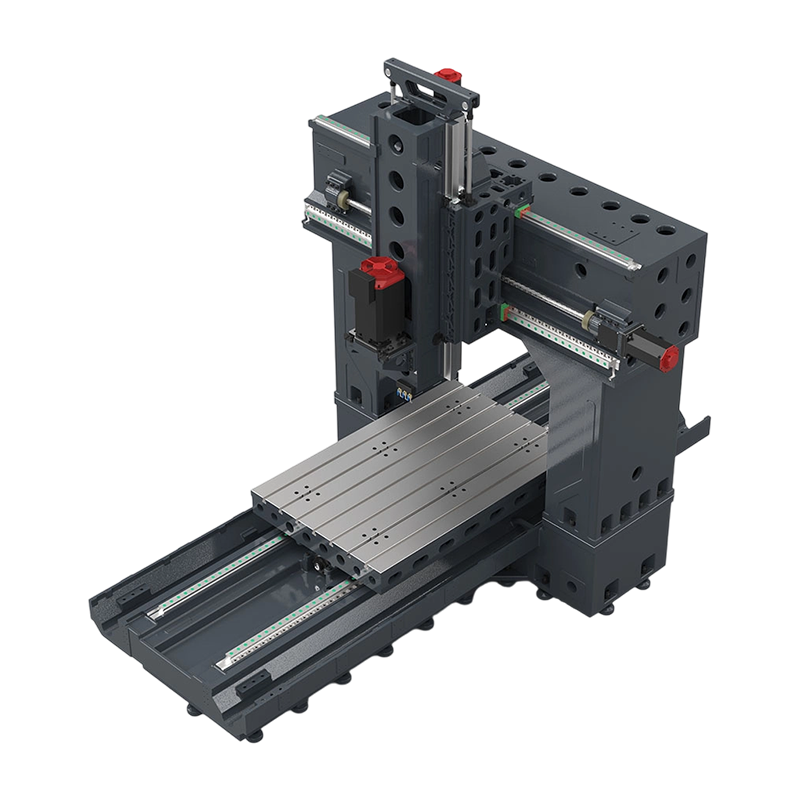 PL2016 Fabricants de centres d'usinage à portique, entreprise - Nantong New Era Technolo Nantong New Era Technology Co., Ltd est une entreprise et un fabricant chinois de centres d'usinage à portique OEM/ODM PL2016, poursuivant l'utilisabilitéEmploi... Voir le produit →
| Structure | Voyage X typique | Idéal pour | Espace au sol et configuration |
|---|---|---|---|
| Centre d'usinage vertical | 500-1300 millimètres | Pièces plates, inserts de moules, boîtiers, travaux généraux | Compacte ; configuration simple |
| Centre d'usinage horizontal | 500-1000 millimètres | Pièces prismatiques, production élevée, travail multiface | Plus grand avec système de palettes |
| Centre d'usinage à portique | 1500-4000 millimètres | Grandes matrices, plaques longues, pièces de structure | La plus grande empreinte |
Cinq spécifications qui comptent plus que le marketing
Course de l'axe : correspondre à l'enveloppe, ne pas surdimensionner
Les courses X, Y et Z définissent l'enveloppe maximale de la pièce. Une règle simple : choisissez la plus petite enveloppe qui s'adapte à vos pièces avec de la place pour les outils et les accessoires, car les machines plus grandes coûtent plus cher, consomment plus d'énergie et occupent plus d'espace au sol.
Le déplacement sur l'axe X détermine la longueur maximale de la pièce que vous pouvez usiner en une seule configuration. Les valeurs indiquent des classes communes ; Vérifiez les chiffres exacts par rapport à la fiche technique du constructeur.
Si votre plus grande pièce rentre dans environ 850 mm sur 500 mm, un centre d'usinage vertical économique EV850 maintient l'enveloppe honnête sans payer pour une table plus grande.
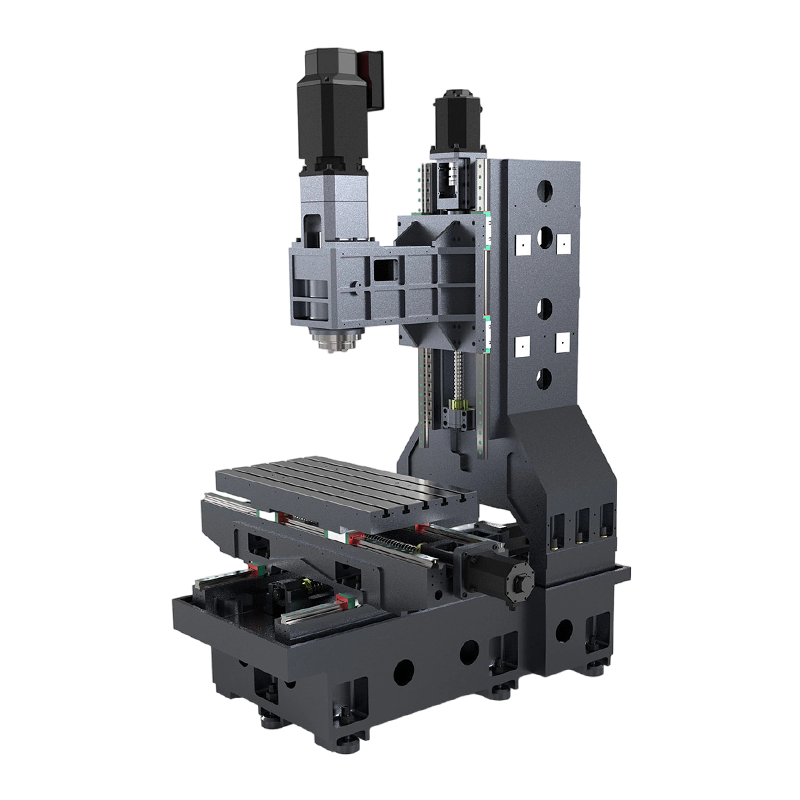 Fabricants économiques de VMC EV850, société - Nantong New Era Technology Co., Lt Nantong New Era Technology Co., Ltd est une entreprise et un fabricant chinois OEM/ODM économiques VMC EV850, poursuivant la convivialité, emploie un sophi... Voir le produit →
Cône de broche, puissance et vitesse
La broche est le cœur de la machine. Les broches BT40 gèrent le fraisage léger à moyen à des vitesses allant jusqu'à environ 10 000 à 12 000 tr/min ; Les broches BT50 offrent plus de couple et de rigidité pour les coupes lourdes dans l'acier et le titane à des vitesses inférieures. Adaptez la broche au matériau : la vitesse élevée aide l'aluminium; un couple élevé à bas régime est important pour l'acier .
Précision et répétabilité du positionnement
La plupart des nouveaux VMC standard déclarent une précision de positionnement comprise entre 0,005 et 0,02 mm, avec une répétabilité d'environ 0,003 à 0,01 mm. Considérez la fiche technique comme une référence et non comme une garantie. Demandez au constructeur les résultats de l'étalonnage laser et demandez un test de coupe dans des conditions de coupe réelles. La précision est une propriété du système complet de la machine, et non d'un seul composant.
Système de contrôle, outillage et options
Vérifiez la commande CNC pour la facilité de programmation, la taille de la mémoire et les cycles prédéfinis. Un magasin d'outils avec 20 à 30 pochettes couvre la plupart des travaux. Le liquide de refroidissement traversant la broche et un convoyeur à copeaux ne sont pas des options de luxe ; ils réduisent le temps de cycle et prolongent la durée de vie de l'outil.
Adaptez la machine au matériau, à la complexité et au volume
Matériel
L'aluminium et les plastiques permettent des vitesses de broche élevées et des avances agressives. L’acier et l’acier inoxydable exigent du couple et de la rigidité. Les matériaux durcis au-dessus d'environ 50 HRC nécessitent généralement un meulage ou une EDM plutôt qu'un fraisage. Une machine qui coupe efficacement l’aluminium ne coupera pas nécessairement bien l’acier.
Complexité de la pièce
Les machines à trois axes traitent les faces planes, les poches et les trous – la majorité des travaux d'usinage. Un quatrième axe ajoute une rotation indexée pour les pièces nécessitant un usinage sur plusieurs faces. Les machines à cinq axes excellent sur les surfaces aux contours complexes, mais leur coût et leurs exigences de programmation sont plus élevés. Le travail de moulage aux détails fins et l'usinage du graphite appartiennent à une classe distincte de machines à grande vitesse, dont nous avons couvert séparément les principes de fonctionnement et les applications des machines de gravure et de fraisage.
Volume de production
Les ateliers à faibles volumes bénéficient d'une VMC flexible. Les producteurs à gros volume préfèrent une HMC avec automatisation des palettes pour réduire les temps d'inactivité. Les gros travaux d'une seule pièce doivent être réalisés sur une machine à portique. Le graphique radar ci-dessous compare les trois structures selon les critères les plus importants dans la pratique.
Comparaison des capacités relatives des structures de machines. Les scores sont des indications indicatives et non des valeurs mesurées.
Coût total et risques d’achat
Coût total de possession
Le prix d'achat n'est qu'une partie de l'histoire. Au cours de la première année, le montage et l'installation, l'outillage et le maintien de la pièce, la gestion du liquide de refroidissement et des copeaux, la formation et la maintenance préventive peuvent ajouter une part substantielle à l'investissement initial. Une machine qui coûte plus cher au départ mais qui conserve sa précision plus longtemps est souvent moins chère sur cinq ans.
Les erreurs d'achat les plus courantes
- Choisir une broche sous-alimentée pour le matériau le plus dur que vous coupez.
- Acheter une enveloppe trop petite pour des travaux futurs.
- Ignorer le contrôle des copeaux et la capacité du liquide de refroidissement pour les travaux à volume élevé.
- Ignorer la vérification de la précision et accepter les valeurs de la fiche technique à leur valeur nominale.
- Surveiller les délais de livraison des pièces de rechange et la disponibilité du service local.
Achetez auprès d'un constructeur que vous pouvez inspecter et à qui vous pouvez parler directement. Confirmez par écrit la disponibilité des pièces de rechange, les conditions de garantie et l'assistance à l'installation avant de signer.
Quand l'électroérosion CNC complète le fraisage
Le fraisage ne peut pas atteindre toutes les géométries. Les cavités profondes, les coins internes pointus et les matériaux durcis sont le domaine de l'électroérosion par lest. De nombreux ateliers de moulage exécutent les deux processus côte à côte : la fraiseuse ébauche la forme et l'électroérosion finit les détails. Si votre travail implique des empreintes de moule complexes, une machine CNC EDM est un investissement complémentaire et non un concurrent du fraisage.
FAQ sur les fraiseuses CNC
T1. Fraiseuse CNC vs routeur CNC : quelle est la différence ?
Une fraiseuse est construite pour le métal : des pièces moulées rigides, une broche à couple élevé et des tolérances serrées. Une toupie est plus légère et plus rapide, conçue pour le bois, les plastiques et les matériaux souples. Si vous coupez quotidiennement de l'acier ou de l'aluminium, vous avez besoin d'une fraiseuse.
Q2. Combien coûte une fraiseuse CNC ?
Les centres d'usinage verticaux économiques démarrent généralement entre 30 000 et 60 000 USD. Les machines hautes performances coûtent plus cher et les systèmes à portique ou horizontaux dépendent fortement de la taille et des options. Comparez toujours le coût total installé.
Q3. Quels matériaux une fraiseuse CNC peut-elle couper ?
L'aluminium, l'acier, l'acier inoxydable, le titane, le laiton, les plastiques et les composites sont courants. Les matériaux plus souples permettent des vitesses élevées ; les matériaux plus durs nécessitent du couple, de la rigidité et des vitesses d'avance plus faibles.
Q4. Quelle est la différence entre 3 axes, 4 axes et 5 axes ?
Les machines à 3 axes se déplacent en X, Y et Z. Les 4 axes ajoutent un axe rotatif pour une rotation indexée ou continue. 5 axes ajoute deux axes rotatifs pour les surfaces aux contours complexes. La plupart des pièces du quotidien sont des travaux sur 3 axes.
Q5. Fraiseuse verticale ou horizontale : quelle est la différence ?
Une machine verticale pointe la broche vers la table – installation facile et très polyvalente. Une machine horizontale place la broche parallèlement à la table, offrant une meilleure évacuation des copeaux et une meilleure rigidité pour les travaux de production.
Q6. Quelle est la précision d'une fraiseuse CNC ?
Les nouvelles machines standard déclarent généralement une précision de positionnement de 0,005 à 0,02 mm et une répétabilité de 0,003 à 0,01 mm. Vérifiez les valeurs avec les résultats de l'étalonnage laser et un test de coupe avant d'accepter la livraison.


Si vous êtes intéressé par nos produits, veuillez nous consulter.
COORDONNÉES
Nantong New Era Technology Co., LTD
- Parc industriel cinq étoiles, district de Chongchuan, ville de Nantong, province du Jiangsu, Chine
- TÉL :+86-19851302688
- E-Mail : [email protected]
Produits
Lien rapide
Terminal mobile
