


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Guide de sélection des machines d'électroérosion à plomb CNC
Guide de sélection des machines d'électroérosion à plomb CNC
 2026.07.23
 Nouvelles de l'industrie
Guide de sélection
Qu'est-ce qu'un Machine d'électroérosion à plomb
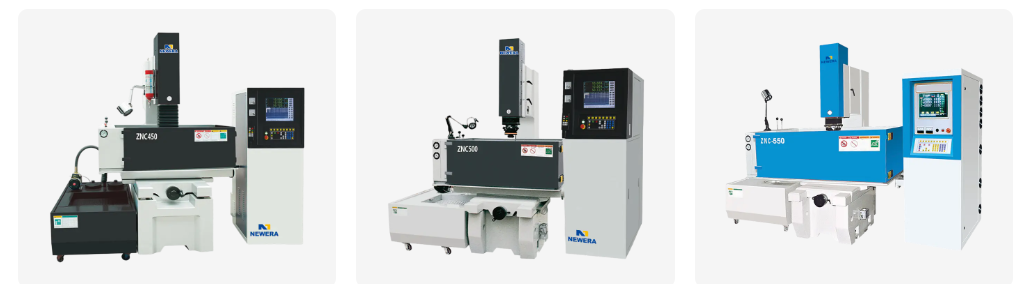
A EDM à plomb La machine façonne une pièce en abaissant une électrode formée dans le matériau tandis qu'une série rapide d'étincelles électriques érode la surface pour correspondre à la géométrie de l'électrode. Ce processus, généralement appelé enfonçage EDM, enlève la matière par érosion par étincelle contrôlée plutôt que par force de coupe, c'est pourquoi la dureté a peu d'effet sur les performances d'une machine EDM par enfonçage. L'électrode et la pièce à usiner sont immergées dans un fluide diélectrique et chaque étincelle enlève une infime quantité de matériau jusqu'à ce que la cavité finie reflète la forme de l'électrode.
Une machine à mouler, parfois appelée machine d'électroérosion à vérin, est l'outil standard pour produire des cavités de moule, des empreintes de matrice et d'autres géométries internes complexes difficiles ou impossibles à atteindre avec un outil de coupe rotatif. Une EDM à platine CNC moderne ajoute un contrôle d'axe programmable et des cycles d'orbite en plus de ce processus de base, c'est pourquoi la plupart des achats actuels de machines EDM sont basés sur CNC plutôt que sur des unités à commande manuelle.
Comment fonctionne l'électroérosion par coulage
Le cycle d’érosion par étincelles
L'élimination de matière se produit par des milliers de décharges électriques individuelles chaque seconde, chacune vaporisant une quantité microscopique de matière provenant à la fois de l'électrode et de la pièce à usiner. Étant donné que l'électrode s'use également au cours de ce cycle, le matériau de l'électrode et les paramètres de décharge sont choisis ensemble pour équilibrer la vitesse de retrait et la quantité de forme de l'électrode qui doit être préservée pour une passe de finition.
Le rôle du fluide diélectrique
Le fluide diélectrique, généralement une huile spécialisée, remplit l'espace entre l'électrode et la pièce, isolant l'espace jusqu'à ce que la tension atteigne suffisamment pour déclencher une étincelle, puis éliminant ensuite les débris érodés. Une circulation et une filtration constantes des fluides empêchent ces débris d'interférer avec les décharges ultérieures, ce qui explique en partie pourquoi la conception du réservoir et la capacité de filtration sont aussi importantes que le générateur lui-même.
Matériaux couramment usinés avec l'électroérosion à plomb
Étant donné que l'EDM enlève la matière électriquement plutôt que mécaniquement, tout matériau électriquement conducteur peut généralement être usiné quelle que soit sa dureté ou sa ténacité. Le tableau ci-dessous présente les matériaux fréquemment associés à une machine EDM.
| Matériel | Plage de dureté typique | Usinabilité avec EDM par plomb | Utilisation courante |
|---|---|---|---|
| Acier à outils trempé | Jusqu'à 60 à 65 HRC | Insensible à la dureté puisque le retrait est thermique et électrique | Cavités de moulage par injection |
| Alliage de titane | Dureté modérée, ténacité élevée | Usinable malgré une ténacité qui défie les outils de coupe | Composants aérospatiaux et médicaux |
| Carbure de tungstène | Très haute dureté | Usinable par érosion par étincelle où le meulage seul est lent | Plaquettes d'outils de coupe et pièces d'usure |
| Céramique conductrice | Haute dureté, cassant | Usinable si électriquement conducteur | Composants spécialisés résistants à l'usure |
| Acier inoxydable | Dureté modérée à élevée | Bonne usinabilité générale | Outillage médical et alimentaire |
Utilisation du matériau d'électrode sur une machine à plomber
Le choix du matériau de l'électrode affecte le taux d'usure, la finition réalisable et la qualité du transfert des détails fins dans la cavité. Le tableau ci-dessous montre un modèle d'utilisation général des matériaux d'électrode courants sur une machine d'électroérosion par enfonçage.
EDM à plomb comparé à l'électroérosion à fil et au fraisage CNC
L'électroérosion par enfonçage est l'une des nombreuses façons de produire une cavité ou un élément de précision, et sa comparaison avec l'électroérosion à fil et le fraisage CNC permet de clarifier où une machine d'électroérosion par enfonçage convient le mieux. Le graphique radar ci-dessous regroupe cinq attributs pratiques pour les trois méthodes.
- EDM à plomb
- Électroérosion à fil
- Fraisage CNC
Taux d'enlèvement de matière par réglage du courant de décharge
L'augmentation du courant de décharge sur une machine EDM accélère l'enlèvement de matière mais modifie également l'état de surface et l'usure des électrodes, c'est pourquoi les passes d'ébauche et de finition s'effectuent généralement avec des réglages différents. Le graphique linéaire ci-dessous illustre une relation générale entre le courant de décharge et le taux d'élimination relatif.
Finition de surface typique par étape d'usinage
La finition de surface sur une machine d'électroérosion par enfonçage s'améliore à mesure que le processus passe de l'ébauche à des passes de finition de plus en plus fines. Le tableau ci-dessous montre une valeur générale de Ra, mesurée en micromètres, associée à chaque étage.
Classe de machine et référence des spécifications
Faire correspondre la taille du réservoir de travail et la capacité de poids des électrodes au plus grand bloc de moule ou à la plus grande cavité de production évite de découvrir en cours de projet qu'une machine est sous-dimensionnée. Le tableau ci-dessous regroupe les classes courantes de machines d'électroérosion à platine CNC par plage de spécifications générales.
| Classe de machines | Taille du réservoir de travail | Poids maximum de l'électrode | Précision de positionnement |
|---|---|---|---|
| Petit | 400x300x250mm | Jusqu'à 50 kg | Plus ou moins 0,005 mm |
| Moyen | 650x450x350mm | Jusqu'à 150 kg | Plus ou moins 0,005 mm |
| Grand | 1000x700x500mm | Jusqu'à 500 kg | Plus ou moins 0,008 mm |
| Très grand | 1500x1000x700mm | Jusqu'à 1000kg | Plus ou moins 0,01 mm |
Flux de travail typique de production d'électroérosion par enfonçage
Une cavité finie produite sur une EDM à platine CNC passe généralement par la même séquence large, quelle que soit la complexité de la pièce. Les étapes ci-dessous décrivent ce flux général.
- 1 Conception et fabrication d'électrodes
- 2 Configuration et alignement des pièces
- 3 Passe d'ébauche
- 4 Passe semi-finie
- 5 Terminer la passe
- 6 Nettoyage et inspection
Où les machines d'électroérosion à plomb sont utilisées
La précision et l'indépendance de la dureté du travail des machines d'électroérosion par enfonçage en font un choix standard dans plusieurs paramètres de fabrication.
-
Cavités de moules et de matrices
Moulage par injection et outillage de moulage sous pression où la géométrie de la cavité interne ne peut pas être atteinte avec un outil de coupe rotatif.
-
Composants aérospatiaux
Trous de refroidissement et caractéristiques complexes dans les pièces en titane et en superalliage où la découpe conventionnelle est difficile.
-
Moules pour dispositifs médicaux
Cavités aux détails fins qui nécessitent une finition lisse et une cohérence dimensionnelle serrée sur de longues séries de production.
-
Outillage et poinçons trempés
Composants de poinçons et de matrices usinés après durcissement, car l'érosion par étincelle n'est pas affectée par l'état durci du matériau.
Choisir un fabricant de machines d'électroérosion par enfonçage
Travailler avec un fournisseur de machines d'électroérosion à platine CNC dédié au lieu d'un revendeur général de machines-outils est généralement logique lorsqu'un atelier a besoin d'un logiciel de contrôle spécifique, d'une taille de réservoir ou de fonctionnalités d'automatisation. Quelques points de contrôle pratiques permettent d'affiner la recherche parmi les options d'une machine d'électroérosion à plomb OEM.
- Confirmez que le système de contrôle prend en charge les modèles de mouvement des électrodes et les cycles orbitaux dont le programme d’outillage aura besoin.
- Vérifiez la taille du réservoir de travail et la capacité de poids de l'électrode par rapport au plus grand moule ou bloc d'empreinte prévu en production.
- Examinez la réponse du servo et les performances du contrôle de l'écartement, car cela affecte la cohérence avec laquelle l'éclateur est maintenu pendant une longue passe de finition.
- Renseignez-vous sur le type de générateur et sur la manière dont l'énergie de décharge est ajustée entre les passes d'ébauche et de finition.
- Examinez la filtration et la capacité de circulation du fluide diélectrique, car la propreté du fluide affecte à la fois la qualité de la finition et l'usure des électrodes.
Un certain nombre d'acheteurs se tournent vers une base chinoise de fabricant de machines d'électroérosion par enfonçage une fois que les besoins en volume ou en personnalisation augmentent, en grande partie en raison de la concentration du développement de logiciels de contrôle, de la conception de générateurs et des capacités de construction mécanique au sein d'une seule région d'approvisionnement. C'est également là qu'une machine d'électroérosion par enfonçage automatique, construite avec des fonctionnalités de changement d'électrode automatisé et de cycles sans surveillance, a tendance à être plus facile à approvisionner aux côtés des conceptions de réservoirs manuels standard.
Contexte de la fabrication
Nantong New Era Technology Co., LTD se concentre sur le développement, la conception et la production de machines à commande numérique et de machines-outils CNC depuis plus de 20 ans, soutenue par une équipe couvrant le développement technologique, la fabrication et le service de vente.
- Expérience 20 ans
- Modèle économique Développement de machines EDM OEM et ODM
- Capacité de base Conception et production de machines-outils CNC
- Installation Centre de production et de montage
Opérant en tant que fabricant de machines OEM EDM et société de machines à encastrer ODM EDM, l'équipe travaille avec les clients pour faire correspondre la configuration de la machine, telle que la taille du réservoir, les paramètres du générateur et le logiciel de contrôle, aux pièces produites, en s'appuyant sur les développements en cours dans le domaine pour affiner la conception de la machine au fil du temps.
Que vérifier avant d'acheter une machine à plomber
- Demandez un essai de cavité sur un matériau représentatif avant de vous engager dans une commande complète.
- Vérifiez que le logiciel de contrôle prend en charge la bibliothèque d'électrodes et les modèles d'orbite que vos programmes d'outillage utilisent déjà.
- Confirmez la course de l'axe et la taille du réservoir par rapport à votre plus grand bloc de moule attendu, et pas seulement à la taille moyenne de votre pièce.
- Vérifiez avec quelle facilité il est possible de se procurer des consommables tels que des filtres et des porte-électrodes pour un fonctionnement continu.
- Discutez de la formation et de l'assistance à la configuration du système de contrôle afin que de nouveaux programmes puissent être créés sans une longue courbe d'apprentissage.
Foire aux questions
-
T1. Qu'est-ce qu'une machine d'électroérosion à plomb
Une machine d'électroérosion à lest, également appelée machine à lest ou machine à vérin, façonne une pièce en abaissant une électrode formée dans le matériau tandis que des étincelles électriques répétées érodent la surface pour correspondre à la forme de l'électrode.
-
Q2. Comment fonctionne le naufrage EDM
Une électrode façonnée et la pièce à usiner sont immergées dans un fluide diélectrique, et une série de décharges électriques rapides entre les deux érode le matériau de la pièce selon le motif de l'électrode.
-
Q3. Qu'est-ce que l'EDM par enfonçage
L'électroérosion par enfonçage est le nom général du processus d'utilisation d'une machine d'électroérosion par enfonçage pour former des cavités, telles que des empreintes de moules et de matrices, par érosion par étincelle contrôlée plutôt que par des outils de coupe.
-
Q4. Qu'est-ce que le RAM EDM
Ram EDM est un autre nom commun pour l'EDM à platine, faisant référence au vérin qui entraîne l'électrode vers le bas dans la pièce pendant le cycle d'usinage.
-
Q5. Quels matériaux peuvent être usinés par EDM
L'EDM fonctionne sur n'importe quel matériau électriquement conducteur, qui couvre la plupart des aciers à outils, l'acier inoxydable, les alliages de titane, le carbure de tungstène et diverses céramiques conductrices.
-
Q6. Peut-être l'acier trempé par machine EDM
Oui, étant donné que l’enlèvement de matière s’effectue par décharge électrique plutôt que par force de coupe, la dureté a peu d’effet sur le fonctionnement du processus.
-
Q7. Peut-on utiliser une machine EDM en titane
Oui, les alliages de titane sont couramment usinés par EDM, en particulier pour les composants aérospatiaux et médicaux où leur ténacité rend la découpe conventionnelle plus difficile.
-
Q8. L'EDM peut-il couper le carbure
Oui, le carbure de tungstène est une application courante d'électroérosion, en particulier pour les plaquettes d'outils de coupe et les pièces d'usure où le meulage seul serait lent et difficile.
-
Q9. Quelle est la précision de l'usinage EDM
La précision du positionnement sur une machine d'électroérosion à plomb bien entretenue se situe généralement dans une plage d'environ plus ou moins 0,005 mm, bien que le chiffre exact dépende de la classe de la machine et des paramètres du processus.
-
Q10. Quelle finition de surface l'EDM peut-il réaliser
La finition de la surface dépend de l'étape d'usinage, avec des passes grossières laissant une texture plus grossière et des passes de finition capables d'atteindre une surface fine, proche du niveau du miroir.


Si vous êtes intéressé par nos produits, veuillez nous consulter.
COORDONNÉES
Nantong New Era Technology Co., LTD
- Parc industriel cinq étoiles, district de Chongchuan, ville de Nantong, province du Jiangsu, Chine
- TÉL :+86-19851302688
- E-Mail : [email protected]
Produits
Lien rapide
Terminal mobile
